Macchina personalizzata per la laminazione di bobine e nastri di lamiere e nastri di rame mediante fusione centrifuga.
La boccola in acciaio 35CrNiMo fusa centrifugamente, realizzata su misura per laminatoi di lamiere e nastri di rame, è progettata per applicazioni di laminazione impegnative che richiedono elevata resistenza, tenacità, temprabilità e resistenza alla fatica. Il materiale proposto è 35CrNiMo, con una specifica rappresentativa di 685 × 605 × 700 mm. La fusione centrifuga contribuisce a produrre una struttura più densa e uniforme, riducendo al contempo i difetti di fusione come porosità, inclusioni di scorie, cricche e fori di sabbia. La boccola può essere utilizzata per sedi di cuscinetti a rulli e componenti di collegamento della trasmissione in laminatoi di nastri di rame, anche in condizioni di laminazione a caldo di circa 300-500 °C. GW Precision applica un trattamento termico controllato, test delle proprietà meccaniche e, a seconda dell'applicazione richiesta, un rinforzo superficiale opzionale.
- GW Precision
- Cina, Luoyang
- Clausola contrattuale
- La capacità annua delle bobine in acciaio è di 4000 pezzi.
- informazione
Macchina personalizzata per la laminazione di bobine e nastri di lamiere e nastri di rame mediante fusione centrifuga.
Quale materiale verrà utilizzato per la fusione della bobina d'acciaio? Uno suggerito Il materiale è 35CrNiMo e la specifica è685*605*700.
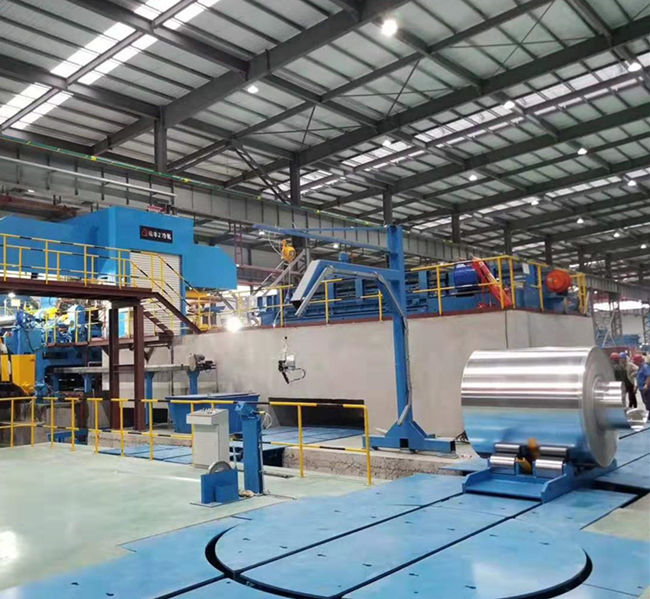
L'acciaio 35CrNiMo è una lega ad alta resistenza con eccellenti proprietà meccaniche complessive (elevata resistenza, elevata tenacità, buona temprabilità e resistenza alla fatica). La bobina di acciaio fuso prodotta mediante processo di colata centrifuga può ulteriormente migliorare la densità della struttura e l'uniformità delle proprietà meccaniche.
Scenario applicativo di una boccola in acciaio fuso 35CrNiMo personalizzata per laminatoio di nastri di rame
Negli impianti di laminazione di nastri di rame, le boccole in acciaio fuso centrifugo 35CrNiMo sono utilizzate principalmente per le seguenti parti chiave:
Sede del cuscinetto a rulli: sostiene il rullo e sopporta la forza di laminazione; deve resistere all'elevata pressione e al carico alternato durante la laminazione del nastro di rame.
Componenti di collegamento della trasmissione: trasmettono la coppia, richiedendo elevata resistenza alla torsione e all'usura.
Ambiente ad alta temperatura e ad alto stress: durante la laminazione a caldo del nastro di rame, il manicotto deve mantenere la stabilità a 300-500 ℃ (a seconda del trattamento termico e della composizione della lega).
Vantaggi:
La colata centrifuga elimina i pori e le inclusioni di scorie, ottenendo una struttura più densa;
L'effetto sinergico Ni-Cr-Mo della lega 35CrNiMo migliora la tenacità alle basse temperature e la resistenza agli urti.
Processo di trattamento termico per manicotto in acciaio fuso centrifugo 35CrNiMo personalizzato per laminatoio di nastri di rame
1. Trattamento termico preliminare (regolazione dello stato di fusione)
Ricottura per diffusione: mantenere a 1050-1100 ℃ per 10-12 ore per eliminare la segregazione dendritica, raffreddare nel forno a 600 ℃ e quindi raffreddare ad aria.
Normalizzazione: Raffreddamento ad aria a 880-900 ℃ per affinare la granulometria e preparare il materiale per la successiva tempra.
2. Trattamento termico finale (tempra e rinvenimento)
Tempra: Tempra in olio a 850~870 ℃ (tempra in acqua + tempra a doppio mezzo con raffreddamento in olio necessaria per spessori di 100 mm), garantendo la tempra completa della sezione.
Tempra: Tempra a 560~600 ℃ per 3~4 ore per ottenere martensite temprata, con durezza controllata a HRC 28~32.
3. Rinforzo superficiale (facoltativo)
Tempra a induzione: tempra ad alta frequenza della superficie di contatto fino a HRC 50-55, con una profondità di 2-3 mm.
Carburazione: Eseguire una carburazione profonda (1,0-1,5 mm) su componenti che richiedono un'elevatissima resistenza all'usura.
GW Precision adotta tecnologie di fusione e colata avanzate, con le apparecchiature accuratamente ispezionate per garantire la composizione chimica delmanicotto in acciaio per fusione centrifuga Il materiale è affidabile e preciso, nel frattempo ha le stesse caratteristiche.
La fusione centrifuga garantirà la superficie interna ed esterna dellaacciaio da fusione Il manicotto è esente da difetti quali crepe, inclusioni di scorie, pori e fori di sabbia.
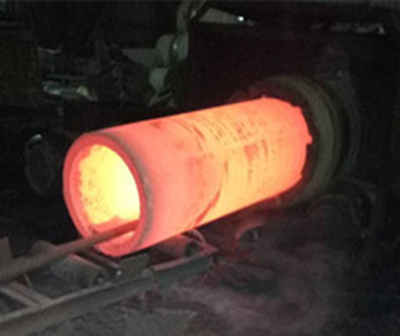
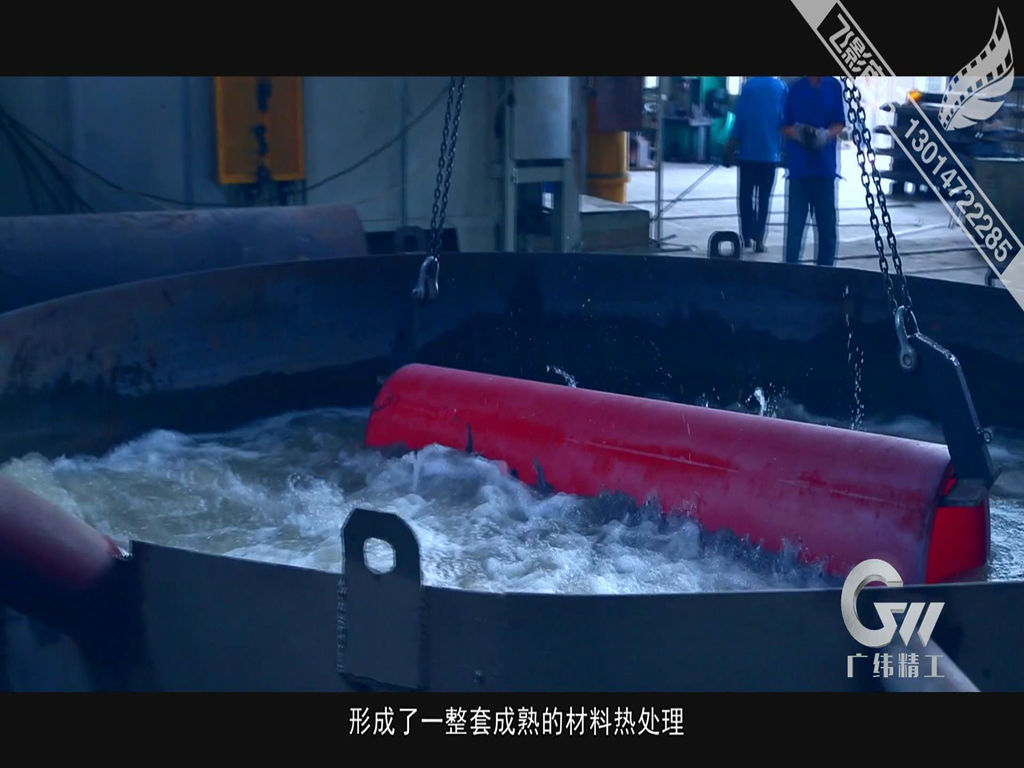
Trattamento termico del manicotto in acciaio per fusione centrifuga di precisione GW:
Eseguiremo il trattamento termico rigorosamente per il manicotto in acciaio fuso che ha requisiti specifici in termini di proprietà meccaniche, nonché nei corrispondenti test delle proprietà meccaniche, assicurandoci che ogni GW di precisione manicotto in acciaio fuso prodotto per raggiungere le migliori condizioni e buoni risultati per i clienti.