Manicotto in acciaio 35CrMoV personalizzato per laminatoio a freddo
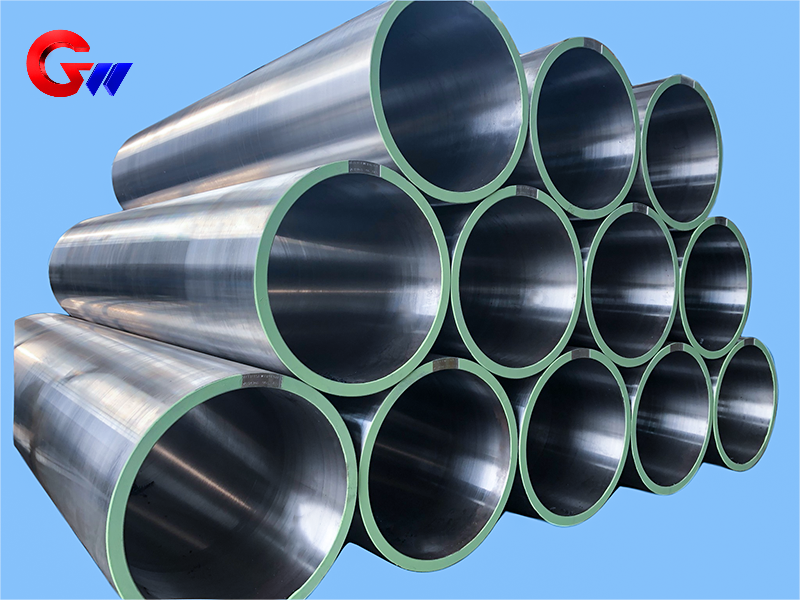
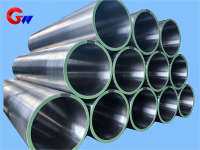
La boccola in acciaio 35CrMoV per laminatoi a freddo è un componente ad alta resistenza personalizzato per la trasmissione della forza, il supporto dei rulli e il posizionamento di precisione nelle apparecchiature di laminazione a freddo. Le specifiche della boccola sono Φ502 × Φ560 × 1700 mm. Nello stato temprato e rinvenuto, le proprietà meccaniche fornite includono una resistenza alla trazione di 900–1100 MPa, un carico di snervamento di 750–950 MPa, un allungamento ≥12%, un'energia d'urto ≥50 J a temperatura ambiente, una durezza HRC 28–35 e un ritiro sezionale ≥45%. La boccola è realizzata mediante processi di forgiatura controllata, lavorazione di precisione, trattamento termico, rinforzo superficiale e ispezione.
- GW Precision
- Cina, Luoyang
- Clausola contrattuale
- La capacità annua delle bobine in acciaio è di 4000 pezzi.
- informazione
 Manicotto in acciaio 35CrMoV personalizzato per laminatoio a freddo
ILManicotto in acciaio 35CrMoV per laminatoi a freddoè un componente meccanico personalizzato progettato per la trasmissione della forza, il supporto dei rulli, il posizionamento e il funzionamento stabile nelle attrezzature di laminazione a freddo. Il manicotto è realizzato inAcciaio 35CrMoVe ha una dimensione specificata diΦ502 × Φ560 × 1700 mm.
Durante la laminazione a freddo, la boccola è soggetta a coppia di laminazione, forza di laminazione radiale, vibrazioni, carico d'urto, attrito radente e variazioni di temperatura. Pertanto, le sue proprietà del materiale, la concentricità, la cilindricità, la precisione dimensionale, la durezza superficiale e l'equilibrio dinamico devono essere controllati in base ai requisiti del laminatoio.
Proprietà meccaniche dell'acciaio 35CrMoV
I dati sulle proprietà meccaniche forniti si applicano aAcciaio 35CrMoV allo stato temprato e rinvenuto., mediante tempra seguita da rinvenimento ad alta temperatura.
I valori di prestazione tipici sono:
Resistenza alla trazione: 900–1100 MPa, testato secondo GB/T 228.1 (ISO 6892)
Carico di snervamento: 750–950 MPa
Allungamento: ≥12%, con una lunghezza di riferimento di 5d, dove d è il diametro del campione
Energia d'impatto: ≥50 J a temperatura ambiente, secondo GB/T 229 (ISO 148)
Durezza: HRC 28–35nello stato temprato e rinvenuto, secondo GB/T 230.1
Ritiro sezionale: ≥45%
Queste proprietà offrono una combinazione di resistenza, tenacità e resistenza alla deformazione per un manicotto in acciaio che opera sotto carico meccanico ripetuto in apparecchiature di laminazione a freddo.
Confronto dei materiali
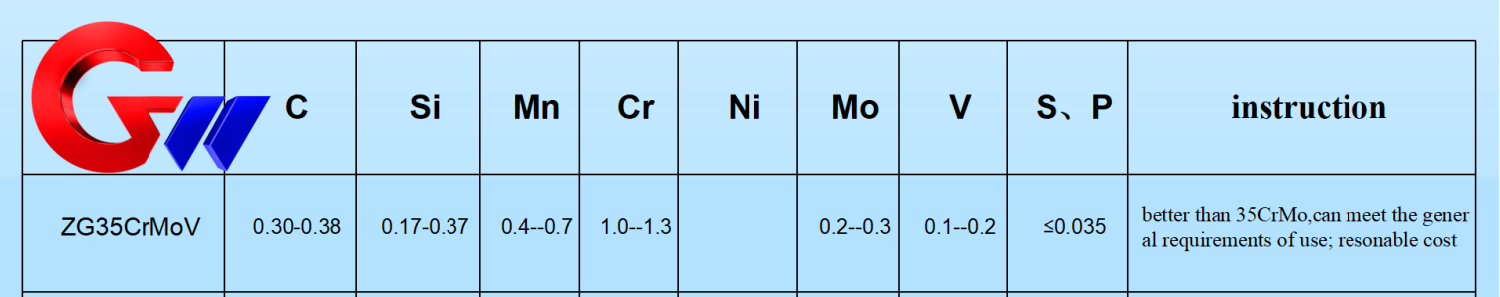
Rispetto ad altri acciai legati Cr-Mo utilizzati per applicazioni con manicotti in acciaio,35CrMoVOffre una combinazione equilibrata di resistenza e robustezza.
A titolo di riferimento, il confronto dei materiali fornito riporta i seguenti valori tipici:
| Materiale | Contenuto di carbonio | Contenuto di vanadio | Resistenza alla trazione | Caratteristiche principali |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40% | 0,10–0,20% | 900–1100 MPa | Resistenza e robustezza complessive, costo relativamente basso |
| 42CrMo | 0,38–0,45% | — | 1000–1200 MPa | Maggiore resistenza, ma tenacità leggermente inferiore |
| 34CrNiMo6 | 0,30–0,38% | — | 1000–1300 MPa | Elevata tenacità e resistenza alla fatica, incluso il nichel |
La scelta dell'acciaio 35CrMoV offre un buon equilibrio tra prestazioni meccaniche e costi di produzione per manicotti in acciaio per laminatoi a freddo personalizzati.
Funzione nei laminatoi a freddo
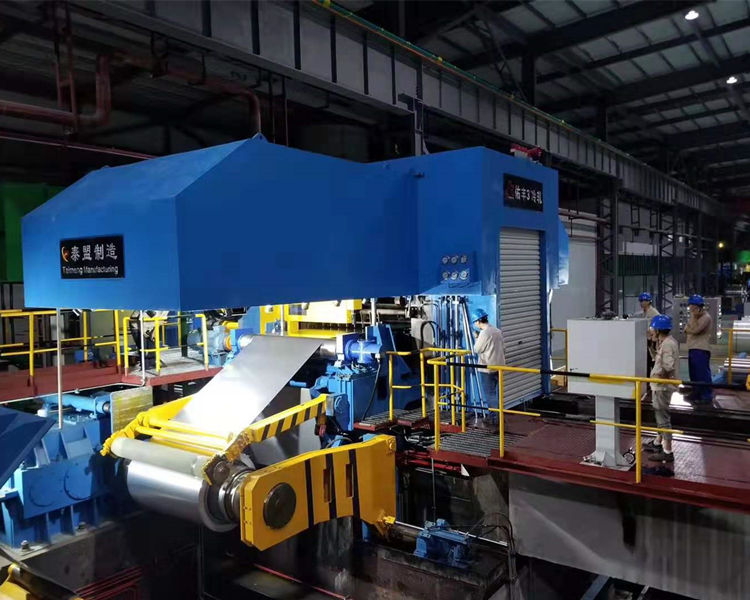
Il personalizzatomanicotto in acciaio 35CrMoVsvolge diverse funzioni in un laminatoio a freddo.
In primo luogo, forniscetrasmissione della forza e supporto. Il manicotto collega il laminatoio e l'albero di trasmissione, trasferisce la coppia di laminazione che può raggiungere2000 kN·m o piùe resiste a forze di rotolamento radiali nell'ordine di circa500–3000 tonnellatesecondo i dati di candidatura forniti.
In secondo luogo, la manica fornisceposizionamento di precisione. La coassialità specificata tra il laminatoio e il sistema di trasmissione è≤0,02 mmMantenere questo rapporto aiuta a ridurre i problemi legati all'allineamento, come la deviazione del nastro e lo spessore non uniforme del nastro stesso.
In terzo luogo, la manica contribuisce aresistenza alla fatica e smorzamento delle vibrazioniLe apparecchiature di laminazione a freddo possono essere soggette a vibrazioni e carichi d'urto, comprese le forze dinamiche causate da improvvisi cambiamenti nella portata. Il manicotto deve pertanto possedere resistenza e tenacità sufficienti a sopportare carichi ripetuti.
Resistenza all'usura e stabilità termica
La superficie di contatto tra il manicotto in acciaio e i componenti del cuscinetto o del rullo può subire attrito di scorrimento a lungo termine. Il requisito tecnico fornito specifica una durezza superficiale diHRC 50–55per migliorare la resistenza all'usura della superficie di contatto.
Le attrezzature di laminazione a freddo generalmente operano a circa60–120°Cin base ai dati sulle condizioni operative fornite. Il manicotto deve mantenere la precisione dimensionale a queste temperature e le sue caratteristiche di dilatazione termica devono essere compatibili con il sistema del laminatoio.
La combinazione di tenacità del nucleo e rinforzo superficiale consente al manicotto in acciaio di soddisfare diverse esigenze tra la struttura interna del materiale e la superficie di contatto di lavoro.
Forgiatura e preparazione del grezzo
Il processo di produzione inizia con la preparazione del billetta. Il processo fornito specifica l'uso dilingotti d'acciaio ESRper ottenere una condizione del materiale più pulita, conS e P controllati a ≤0,015%.
Il vuoto è formato attraversoforgiatura multidirezionale a 1100–850°C, con un rapporto di forgiatura di≥4Questo processo di forgiatura ha lo scopo di eliminare i difetti legati alla fusione e di migliorare la struttura interna del materiale.
Dopo la forgiatura, il grezzo viene immediatamente normalizzato a880 °C × 2 oreLa normalizzazione viene utilizzata per affinare la struttura granulare e stabilire una condizione idonea per le successive lavorazioni meccaniche e i trattamenti termici.
Lavorazione di precisione
Dopo la forgiatura e il trattamento termico preliminare, il manicotto in acciaio viene sottoposto a lavorazioni meccaniche di sgrossatura e semi-precisione.
Durante la lavorazione di sgrossatura, il diametro esterno e le superfici terminali vengono lavorati al tornio, lasciando un sovrametallo di lavorazione di2–3 mmVengono inoltre eseguite forature e maschiature, con una precisione della filettatura specificata di6 ore.
Per il canale di raffreddamento interno si utilizza la foratura profonda. Il requisito fornito specifica un diametro del foro diΦ15 ±0,2 mme la linearità di≤0,1 mm/m.
Il foro interno viene quindi forato perPrecisione IT7, con cilindricità controllata a≤0,01 mmQueste operazioni di lavorazione meccanica costituiscono la base geometrica per i successivi processi di rettifica e lappatura di precisione.
Trattamento termico e rinforzo superficiale
Il principale processo di trattamento termico per il manicotto in acciaio 35CrMoV ètempra e rinvenimento ad alta temperatura.
Il processo di tempra specificato è850 °C seguito da raffreddamento ad olio, seguito da tempra ad alta temperatura a550 °C × 4 oreLa durezza risultante è specificata aHRC 28–32, pur mantenendo la necessaria tenacità del nucleo.
Per la superficie di lavoro,nitrurazione ionicapuò essere applicato. La durezza superficiale specificata è≥HV900, con una profondità dello strato nitrurato di0,3–0,5 mmSecondo i dati forniti, questo trattamento può aumentare la resistenza all'usura di circacinque volte.
In alternativa,spegnimento laserpuò essere utilizzato per rinforzare selettivamente la superficie di contatto. La durezza specificata dopo la tempra laser èHRC 55–60, con deformazione controllata a<0,03 mm.
Rettifica di precisione e ispezione
Dopo il trattamento termico e il rinforzo superficiale, il manicotto in acciaio viene sottoposto a lavorazione di precisione.Rettificatrice cilindrica CNCviene utilizzato per la rettifica di precisione, con tolleranza dimensionale controllata a±0,005 mme rugosità superficiale diRa ≤0,4μm.
Il foro interno viene ulteriormente lavorato mediante levigatura, con la rotondità controllata a≤0,005 mm.
L'ispezione comprendetest a ultrasuonisecondo quanto fornitoEN 10228-3standard, senza difetti superiori aΦ1 mm. Lo stress residuo può essere ispezionato anche utilizzando ilmetodo di diffrazione dei raggi X, con lo strato di stress compressivo specificato che raggiunge≥0,2 mm.
Queste procedure di ispezione forniscono un controllo aggiuntivo sulla qualità interna del materiale, sulla precisione della lavorazione e sulle tensioni residue del manicotto in acciaio finito.
Attrezzatura specifica per la perforazione di fori
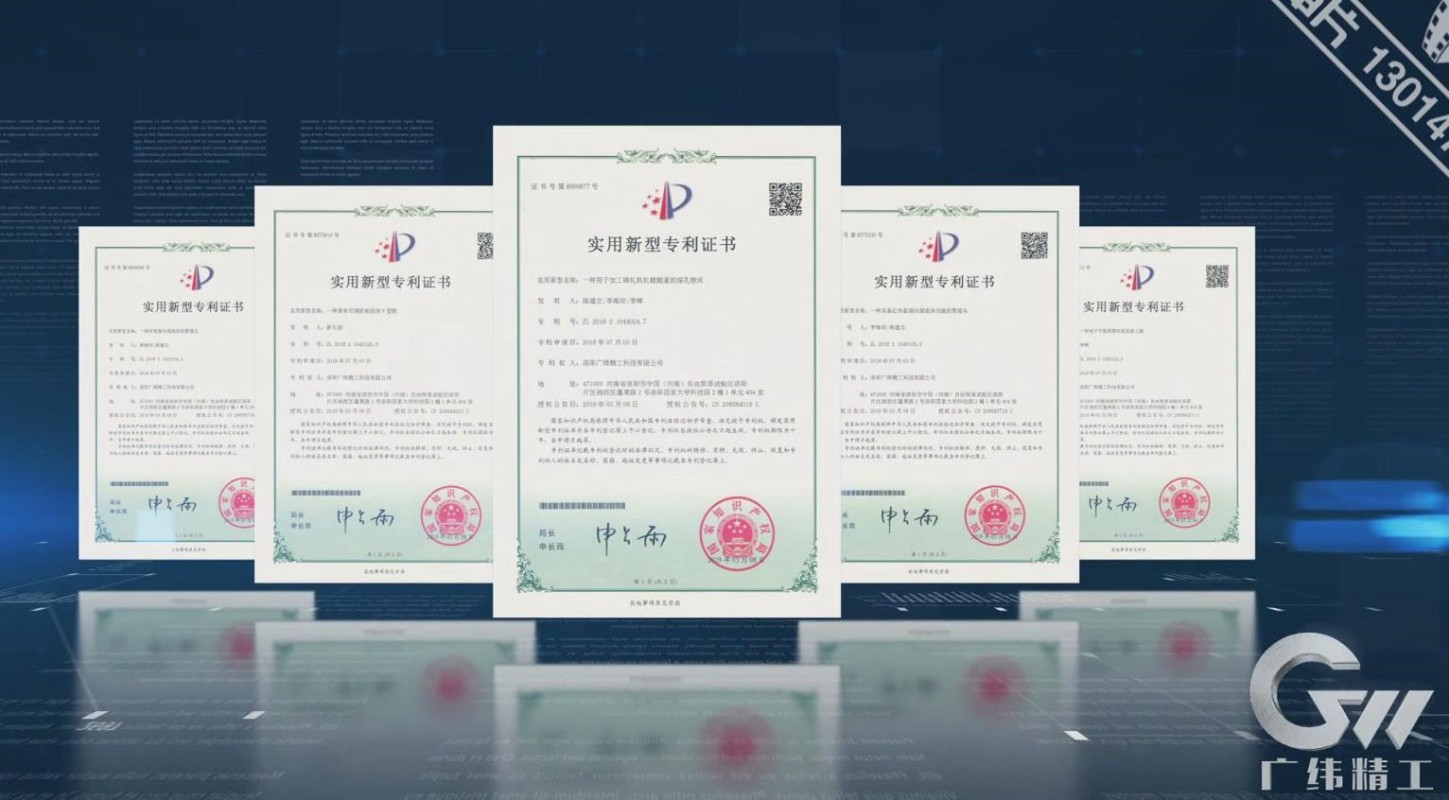
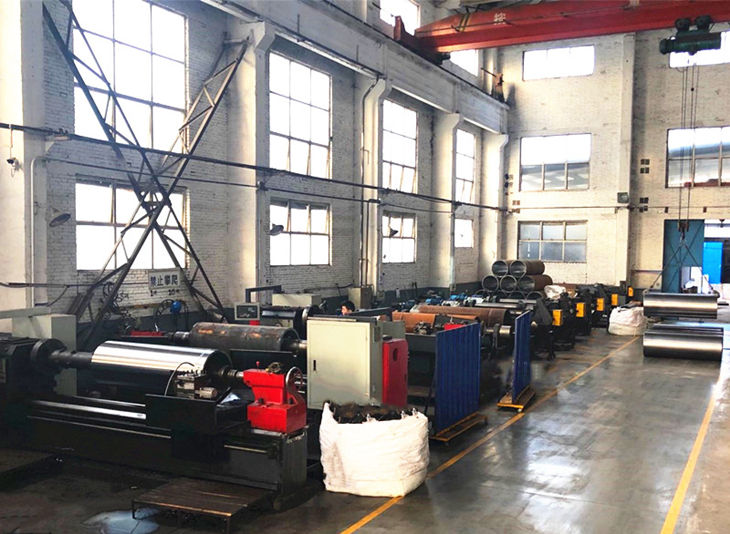
GW Precision Technology utilizza unmacchina per foratura dedicata sviluppata in modo indipendenteper la lavorazione di manicotti in acciaio. L'attrezzatura è stata studiata e sviluppata dall'azienda e ha ottenuto unbrevetto nazionale.
La macchina è progettata con buona rigidità, una struttura di lavorazione con morsetto senza ritorno e un'elevata precisione di lavorazione. Attraverso il miglioramento continuo delle attrezzature e del processo di produzione, GW Precision Technology ha sviluppato un sistema di elaborazione integrato per il controllo dellaconcentricità, cilindricità, simmetria ed equilibrio dinamicodi manicotti in acciaio 35CrMoV.
Le tolleranze dimensionali specifiche e i requisiti di precisione geometrica sono controllati in base alle esigenze del cliente per il manicotto in acciaio. Ciò consente di adattare il processo produttivo a diverse configurazioni di laminatoi a freddo e specifiche tecniche.
Manicotto in acciaio per laminato a freddo personalizzato
ILmanicotto in acciaio 35CrMoVè fabbricato secondo i requisiti tecnici del laminatoio a freddo del cliente. La sua dimensione specificata èΦ502 × Φ560 × 1700 mmcon proprietà meccaniche controllate, precisione di lavorazione, prestazioni superficiali e requisiti di ispezione.
Il percorso di produzione integraPreparazione del lingotto di acciaio ESR, forgiatura multidirezionale, normalizzazione, sgrossatura, foratura profonda, alesatura interna, tempra e rinvenimento, rinforzo superficiale, rettifica di precisione, levigatura e controllo finale..
Questo processo integrato ha lo scopo di fornire una boccola in acciaio personalizzata con la combinazione richiesta di resistenza, tenacità, resistenza all'usura, precisione dimensionale e precisione geometrica per applicazioni in laminatoi a freddo.