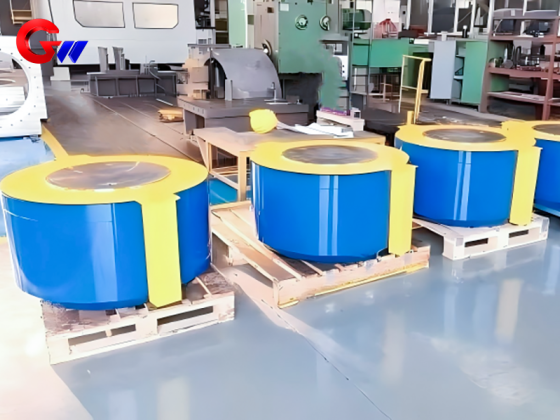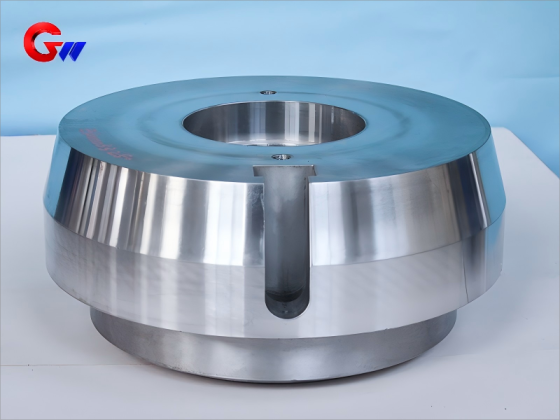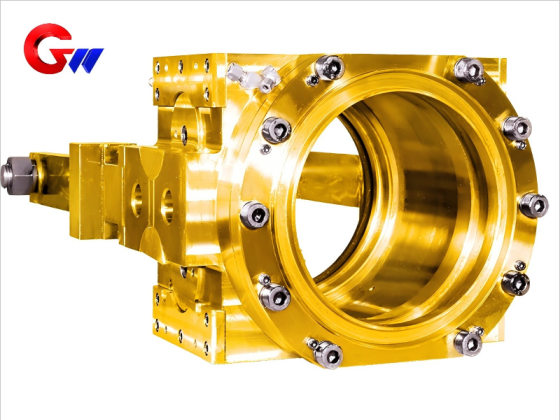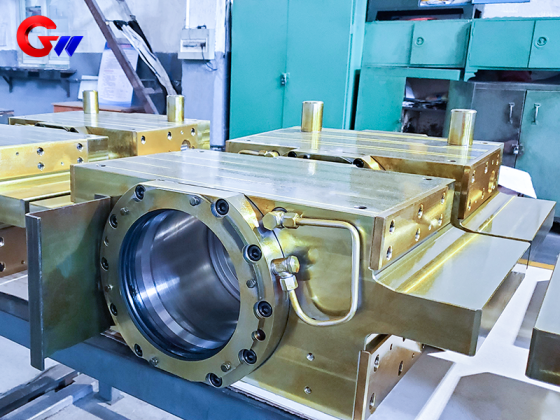
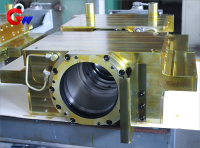
Macchina laminatoio a freddo del blocco cuscinetto a rulli intermedio lato operativo
Materiale e trattamento termico del blocco cuscinetto a rulli intermedio sul lato operativo del laminatoio a freddo
Materiale del corpo del blocco cuscinetto a rulli intermedio lato operativo:
Ghisa ad alta resistenza (HT300/HT350) o acciaio fuso (ZG310-570), con una resistenza alla trazione ≥500 MPa.
Fodera resistente all'usura:
Bronzo (ZCuAl10Fe3) o materiale composito polimerico, come il materiale PTFE modificato.
Trattamento termico:
I getti richiedono un trattamento di invecchiamento per eliminare le tensioni interne e l'indurimento ad alta frequenza delle superfici di contatto critiche, con una durezza tipica di HRC 45-50.
Marchio: GW Precision
Origine del prodotto: Liaoyang
Tempi di consegna: secondo quanto stabilito contrattualmente
- GW Precision
- Cina, Luoyang
- Clausola contrattuale
- informazione
Laminatoio a freddo del lato operativo - Blocco cuscinetto a rulli intermedi
Dimensioni e tolleranze del blocco cuscinetto a rulli intermedio lato operativo
Fori di installazione del cuscinetto:
I fori di installazione dei cuscinetti sono lavorati con precisione in base al tipo di cuscinetto e ai requisiti del laminatoio. Per cuscinetti come i cuscinetti a rulli conici a quattro file della serie TQO, la tolleranza di accoppiamento applicabile è tipicamente H6 per il foro interno o js6 per il diametro esterno, in base alle specifiche del produttore del cuscinetto e al progetto di assemblaggio effettivo.
Rugosità della superficie:
La rugosità superficiale Ra della superficie di accoppiamento del cuscinetto è ≤ 0,8 μm, mentre la rugosità superficiale Ra della superficie non di accoppiamento è ≤ 3,2 μm. Una rugosità superficiale controllata contribuisce a garantire un accoppiamento stabile del cuscinetto e condizioni di contatto affidabili.
Precisione di posizionamento:
La rotondità del foro del cuscinetto è ≤ 0,008 mm e la coassialità è ≤ 0,015 mm/500 mm. Il gioco di accoppiamento con il collo del rullo è di 0,05-0,10 mm, tenendo conto della dilatazione termica e delle effettive condizioni operative.
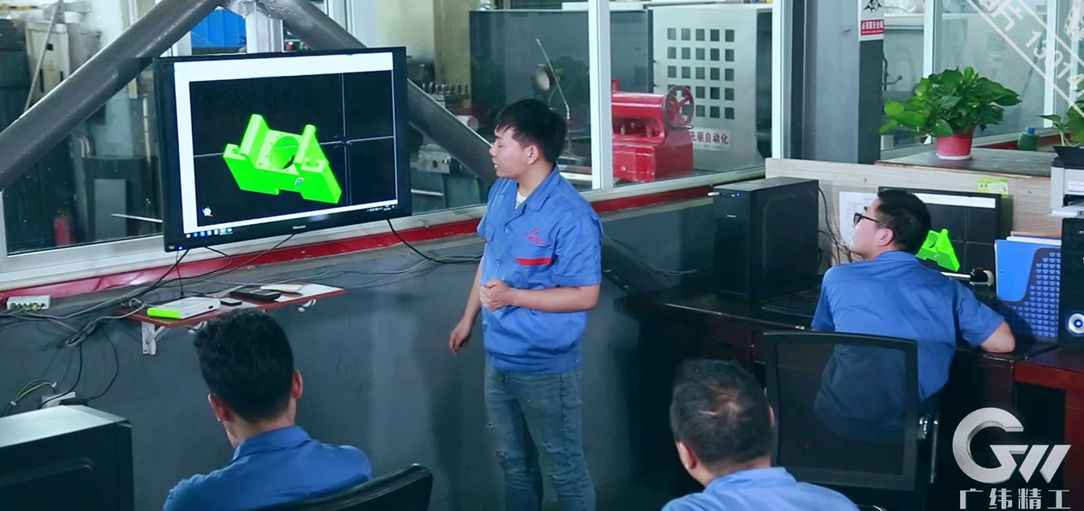
Programmazione di macchine CNC
I programmi di lavorazione CNC vengono verificati tramite simulazione su PC prima della produzione. I percorsi utensile e le sequenze di lavorazione vengono ottimizzati per migliorare la precisione dimensionale, ridurre i movimenti superflui dell'utensile e mantenere una qualità di lavorazione costante. Una corretta pianificazione del processo contribuisce inoltre a produrre superfici lavorate pulite e uniformi sul blocco cuscinetto.
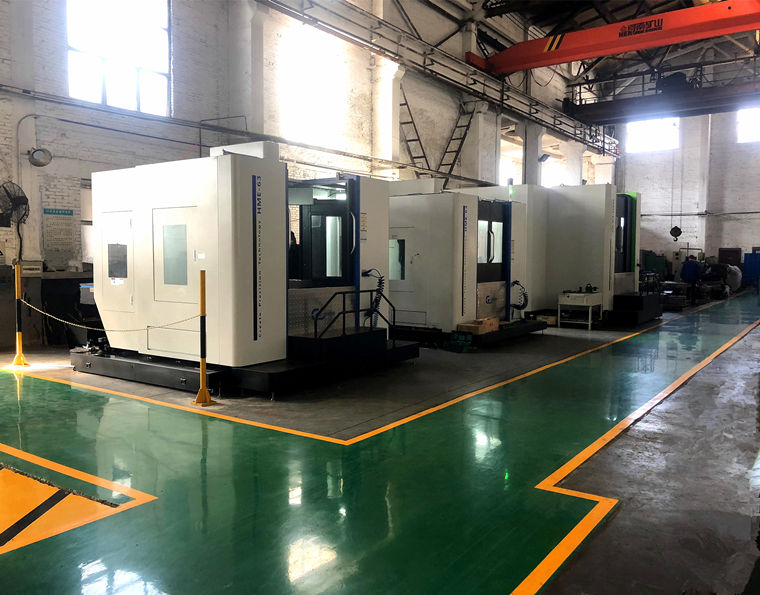
Apparecchiature di lavorazione ad alta precisione
I centri di lavoro orizzontali CNC, i centri di lavoro verticali CNC, i centri di lavoro a cinque assi e altre apparecchiature di alta precisione vengono selezionati in base alle dimensioni e alla complessità strutturale del blocco del cuscinetto a rulli intermedio lato operativo. Queste macchine offrono la precisione di posizionamento e la capacità di lavorazione necessarie per fori di cuscinetti di grandi dimensioni, superfici di montaggio, fori per bulloni e caratteristiche strutturali complesse.
Processo di produzione e assemblaggio
I fori per i cuscinetti vengono lavorati su macchine alesatrici e fresatrici CNC con una precisione di livello IT6, ove specificato. Per la finitura finale è possibile utilizzare la lappatura o la rettifica al fine di ottenere la precisione dimensionale e la qualità superficiale richieste. L'errore di posizionamento dei fori critici per i bulloni è ≤ 0,05 mm per garantire un collegamento preciso con il telaio del laminatoio.
Requisiti di assemblaggio:
Il precarico del cuscinetto viene regolato in base alle specifiche del produttore del cuscinetto e alla configurazione effettiva del laminatoio. Per le configurazioni di cuscinetti applicabili, il precarico assiale può essere specificato tra 8 e 12 kN. Durante l'installazione è possibile utilizzare dadi idraulici per fornire una forza di assemblaggio controllata ed evitare carichi d'urto sul cuscinetto, sul collo del rullo e sul supporto del cuscinetto.
Controllo di qualità del processo
Il controllo qualità viene implementato in ogni fase del processo produttivo, dalla preparazione del grezzo e dal rilevamento dei difetti al trattamento termico, alla lavorazione CNC, alla finitura e all'ispezione finale. Ogni fase viene ispezionata e approvata prima che il pezzo passi alla fase di produzione successiva.
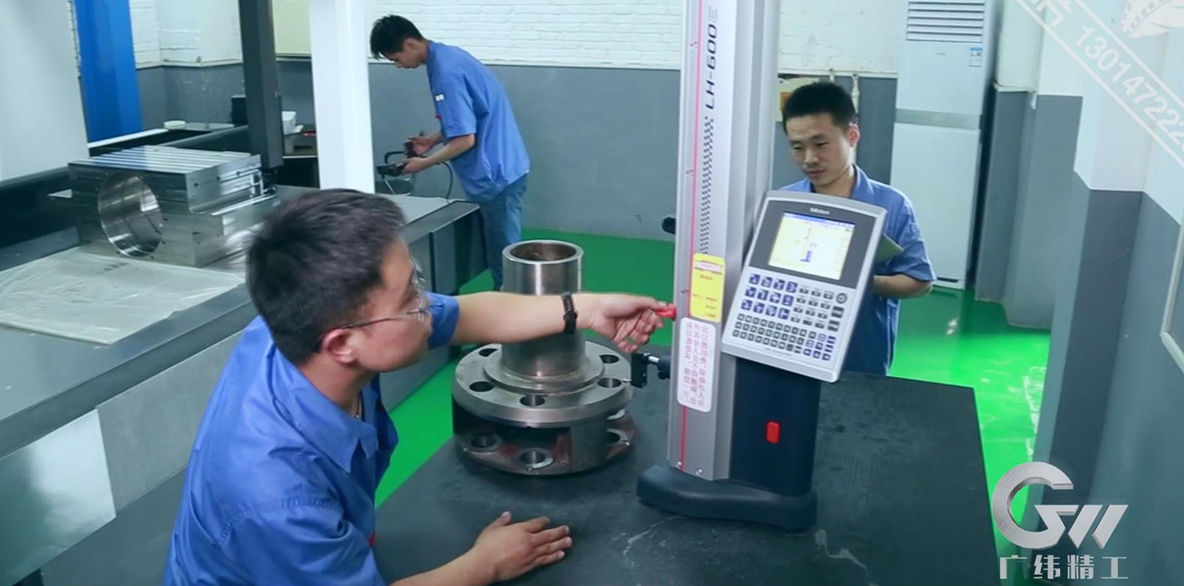
Ispezione e collaudo
Per verificare la qualità di ciascun blocco cuscinetto a rulli intermedio del lato operativo, vengono utilizzate rigorose procedure di ispezione e collaudo. La documentazione relativa alla qualità può includere analisi della composizione chimica, registri dei trattamenti termici, rapporti di rilevamento dei difetti, ispezioni delle tolleranze dimensionali e ispezioni delle tolleranze geometriche. Macchine di misura a coordinate e altri strumenti di ispezione di precisione vengono utilizzati per verificare le dimensioni critiche di lavorazione, la geometria del foro, la posizione dei fori e le tolleranze di forma e posizione. Tutti i registri di ispezione vengono conservati per garantire la completa tracciabilità del processo produttivo.
Lubrificazione e tenuta del blocco cuscinetto a rulli intermedio
Sistema di lubrificazione:
Il cuscinetto a rulli intermedio può essere lubrificato con olio concentrato a bassa viscosità, con una pressione di 0,3-0,5 MPa e una portata di 30-50 L/min, oppure con una miscela olio-aria con una portata di circa 5-10 gocce/min, a seconda delle esigenze dell'apparecchiatura e del cuscinetto. La viscosità dell'olio lubrificante raccomandata è ISO VG 68-100 a 40 °C, in funzione della velocità di esercizio del cuscinetto, del carico, della temperatura e del sistema di lubrificazione.
Progettazione della tenuta:
Per ridurre l'ingresso di acqua, polvere, liquido refrigerante e particelle metalliche, è possibile utilizzare una struttura di tenuta combinata composta da una guarnizione a labirinto e una guarnizione a labbro rinforzata con molle. Il requisito di pulizia applicabile può essere specificato secondo la norma ISO 4406 18/16/13. I materiali di tenuta includono gomma fluorurata (FKM) o poliuretano (PU) resistenti alle alte temperature, selezionati in base alla temperatura di esercizio, al lubrificante, al liquido refrigerante e alle condizioni di usura.