



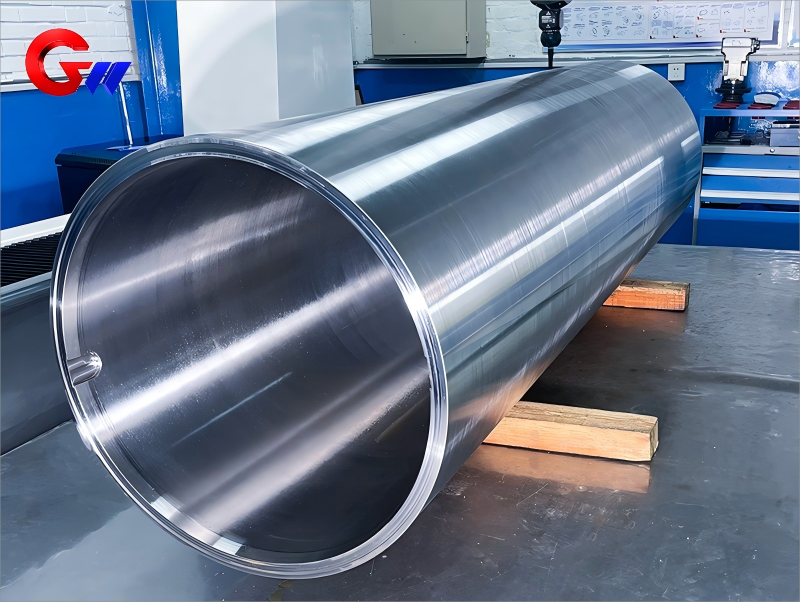
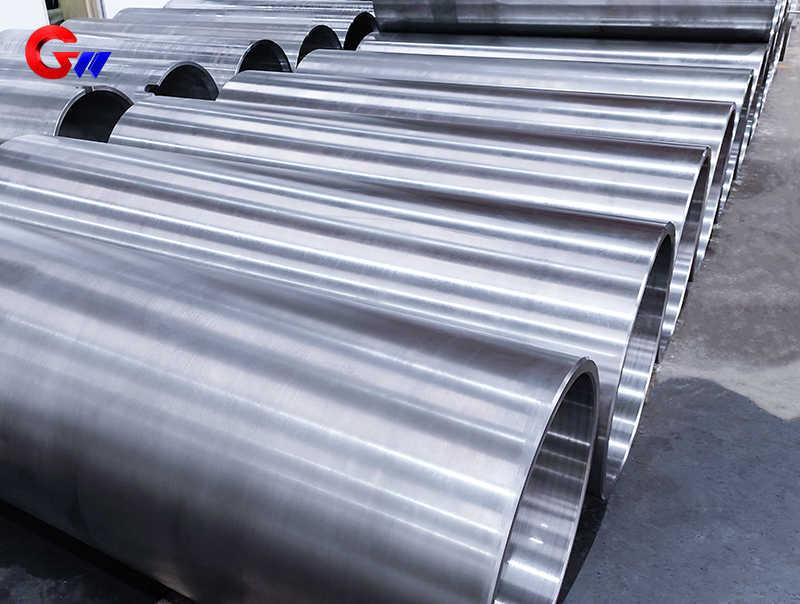
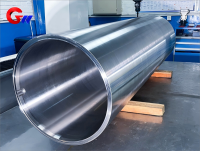
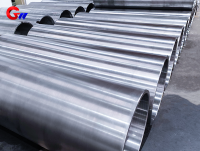
Bobina in acciaio 35CrMoV personalizzata per laminatoio a freddo
La bobina in acciaio 35CrMoV personalizzata per macchine di laminazione a freddo è realizzata in acciaio strutturale legato ad alta resistenza e tenacità. Dopo tempra e rinvenimento ad alta temperatura, il 35CrMoV offre una combinazione equilibrata di resistenza, tenacità, resistenza alla fatica e prestazioni alle alte temperature, rendendolo adatto per componenti rotanti ad alto carico e alta precisione utilizzati nei laminatoi a freddo.
GW Precision produce bobine in acciaio 35CrMoV in base ai disegni del cliente, alla configurazione delle apparecchiature, ai requisiti dimensionali, alle tolleranze di lavorazione, ai requisiti di trattamento termico e agli standard di ispezione.
Tipo di prodotto: Bobina in acciaio 35CrMoV personalizzata
Materiale: 35CrMoV
Specifiche: 665 × 605 × 2000 mm
Applicazione: Laminatoio a freddo
Trattamento termico: tempra e rinvenimento ad alta temperatura
Lavorazioni meccaniche: alesatura di precisione, lappatura e rettifica
Bilanciamento dinamico: livello G2.5, ISO 1940
- GW Precision
- Cina, Luoyang
- Clausola contrattuale
- La capacità annua delle bobine in acciaio è di 4000 pezzi.
- informazione
Bobina in acciaio 35CrMoV personalizzata per laminatoio a freddo
La bobina in acciaio 35CrMoV personalizzata di GW Precision è progettata per applicazioni ad alto carico e alta precisione negli impianti di laminazione a freddo. La bobina in acciaio viene realizzata in base ai disegni tecnici del cliente e alle effettive esigenze del laminatoio. Le dimensioni standard del prodotto fornito sono 665 × 605 × 2000 mm, ma altre dimensioni possono essere personalizzate in base alla configurazione dell'impianto e ai requisiti applicativi.
L'acciaio 35CrMoV è una lega strutturale ad alta resistenza e tenacità. Il suo sistema di leghe cromo-molibdeno-vanadio offre una buona temprabilità, resistenza alla fatica e resistenza alle alte temperature. Il materiale è adatto per componenti esposti a carichi meccanici ripetuti e a rotazioni continue o ad alta velocità. Il contenuto controllato di zolfo e fosforo contribuisce inoltre a ridurre la fragilità termica e a migliorare la tenacità all'impatto.
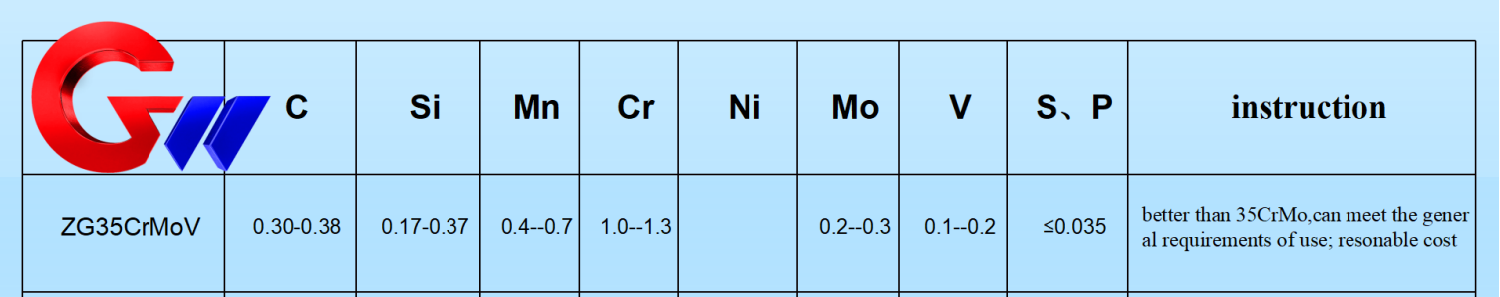
Secondo i dati sui materiali forniti, la composizione chimica tipica dell'acciaio 35CrMoV comprende C 0,30–0,38%, Cr 0,80–1,10%, Mo 0,20–0,30% e V 0,10–0,20%, con un rapporto S/P controllato a ≤0,015%. Questi elementi di lega forniscono la base del materiale per la resistenza, la tenacità, la temprabilità e la resistenza alla fatica richieste in condizioni operative gravose.
Proprietà meccaniche del 35CrMoV
Le proprietà meccaniche del materiale del rocchetto di acciaio vengono valutate dopo tempra e rinvenimento ad alta temperatura. La resistenza a trazione tipica è di 900–1100 MPa, mentre il carico di snervamento è di 750–950 MPa. L'allungamento è ≥12% in base a una lunghezza di riferimento di 5d, dove d rappresenta il diametro del provino. L'energia d'impatto è ≥50 J a temperatura ambiente, la durezza è HRC 28–35 nello stato temprato e rinvenuto e il tasso di ritiro sezionale è ≥45%.
Le norme di prova pertinenti fornite per queste proprietà includono GB/T 228.1 (ISO 6892) per le prove di trazione, GB/T 229 (ISO 148) per le prove di impatto e GB/T 230.1 per le prove di durezza.
Per applicazioni con carico dinamico, i dati tecnici forniti indicano un limite di fatica di circa 450-500 MPa per 10⁶ cicli utilizzando un provino liscio. Questa prestazione a fatica rende il materiale adatto per componenti soggetti a carichi ripetuti durante il funzionamento del laminatoio. Le prestazioni effettive dipendono dalle condizioni del materiale, dal trattamento termico, dalla geometria, dalle condizioni superficiali e dall'ambiente operativo.
Trattamento termico e prestazioni ad alta temperatura
Il trattamento termico è una fase importante nella produzione della bobina in acciaio 35CrMoV. Il processo di tempra prevede il riscaldamento a circa 850-880 °C, seguito dal raffreddamento in olio, per ottenere la struttura martensitica desiderata. Dopo la tempra, si procede al rinvenimento ad alta temperatura a circa 550-650 °C.
La temperatura di rinvenimento può essere regolata in base alla resistenza e alla tenacità richieste. In generale, l'aumento della temperatura di rinvenimento riduce la resistenza ma aumenta la tenacità. Le condizioni finali del trattamento termico devono quindi essere selezionate in base ai requisiti di prestazione meccanica della bobina di acciaio e alla sua applicazione prevista nel laminatoio a freddo.
Dopo un'adeguata tempra e rinvenimento, la lega 35CrMoV può mantenere una resistenza stabile al di sotto di circa 400 °C e può resistere a brevi esposizioni a circa 500 °C in condizioni specifiche. Il molibdeno contribuisce alla resistenza alle alte temperature e alla resistenza allo scorrimento viscoso, mentre il sistema di leghe Cr-Mo-V supporta le prestazioni meccaniche complessive del materiale.
Requisiti di lavorazione di precisione
La bobina in acciaio 35CrMoV richiede una lavorazione di precisione dopo il trattamento termico. Il foro interno, il diametro esterno, le superfici cilindriche e le superfici di accoppiamento dei cuscinetti devono soddisfare i requisiti dimensionali e geometrici specificati per il prodotto.
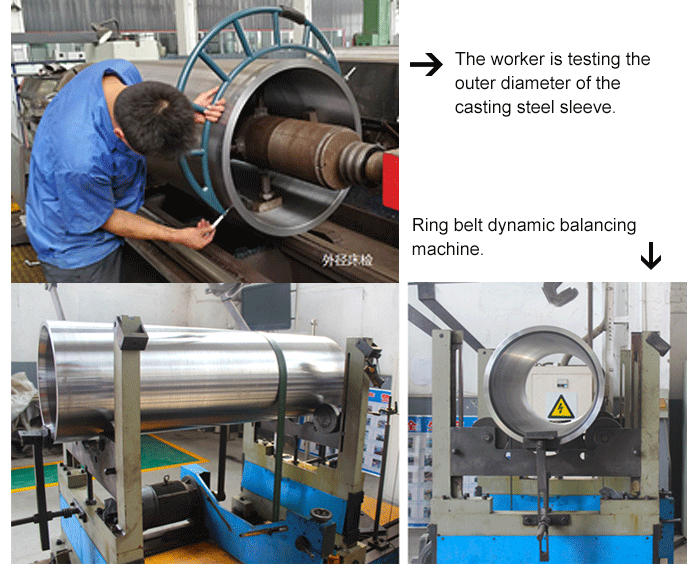
Il foro interno è controllato secondo la classificazione IT6, con un requisito di accoppiamento H6 e una rugosità superficiale Ra ≤0,8 μm. Il diametro esterno è controllato secondo la classificazione IT7, con un requisito di accoppiamento h7 e una rugosità superficiale Ra ≤1,6 μm. La cilindricità è controllata entro ≤0,01 mm/100 mm, mentre la coassialità della superficie di accoppiamento del cuscinetto è controllata entro ≤0,02 mm.
La foratura e la lappatura di precisione vengono utilizzate per ottenere la precisione dimensionale e la finitura superficiale richieste per il foro interno. Per la superficie cilindrica esterna, si utilizza la rettifica cilindrica per ottenere la precisione dimensionale e la qualità superficiale richieste, riducendo al contempo il rischio di deformazione termica.
Per una bobina rotante in acciaio di grandi dimensioni, è necessario controllare congiuntamente la precisione dimensionale e la precisione geometrica. La relazione tra il foro interno, il diametro esterno e l'asse di rotazione influisce direttamente sull'assemblaggio finale e sulle condizioni di rotazione. Pertanto, la selezione del riferimento di lavorazione, la sequenza di lavorazione, l'alesatura, la lappatura e la rettifica devono essere coordinate per mantenere la cilindricità e la coassialità richieste.

Test e ispezione dell'equilibrio dinamico
L'equilibrio dinamico è un requisito di qualità fondamentale per le bobine di acciaio utilizzate nei laminatoi a freddo rotanti. Quando la bobina ruota ad alta velocità, una distribuzione non uniforme della massa può generare forze centrifughe e vibrazioni aggiuntive. Pertanto, il prodotto finito richiede, oltre al controllo dimensionale convenzionale, anche un test di equilibrio dinamico.
GW Precision può utilizzare una macchina per l'equilibratura dinamica a cinghia per eseguire test di equilibratura dinamica al 100%. Il requisito tecnico fornito specifica uno squilibrio residuo fino al livello G2.5 secondo la norma ISO 1940.
Il controllo qualità comprende anche la verifica delle proprietà meccaniche dopo il trattamento termico e il controllo dimensionale convenzionale. Il processo di ispezione copre le dimensioni critiche, le condizioni superficiali, la precisione geometrica, le proprietà meccaniche del materiale e le condizioni di equilibrio dinamico della bobina di acciaio finita.
Per i prodotti personalizzati, i requisiti di ispezione possono essere definiti in base ai disegni del cliente, alle specifiche tecniche, agli standard di qualità e ai requisiti applicativi. Ciò consente al processo di ispezione finale di corrispondere direttamente alle effettive attrezzature del laminatoio a freddo.
Considerazioni sulla riparazione mediante saldatura
Qualora sia necessaria una riparazione mediante saldatura per una bobina in acciaio 35CrMoV, il processo di saldatura deve tenere conto delle caratteristiche dell'acciaio legato ad alta resistenza e del suo stato di trattamento termico. Secondo le specifiche tecniche fornite, il materiale deve essere preriscaldato a circa 200-300 °C prima della saldatura.
Dopo la riparazione mediante saldatura, è necessario un trattamento di distensione mediante ricottura per ridurre le tensioni residue di saldatura e contribuire a mantenere la stabilità dimensionale. La procedura di saldatura effettiva deve essere determinata in base alla posizione della riparazione, alle condizioni del materiale, al metodo di saldatura, alle condizioni del trattamento termico e ai requisiti tecnici applicabili.
Per le bobine di acciaio di precisione, la riparazione mediante saldatura deve essere seguita da un'ispezione appropriata e, ove necessario, da una verifica dimensionale per garantire che il componente riparato continui a soddisfare le tolleranze di lavorazione e di assemblaggio richieste.
Imballaggio e protezione del prodotto
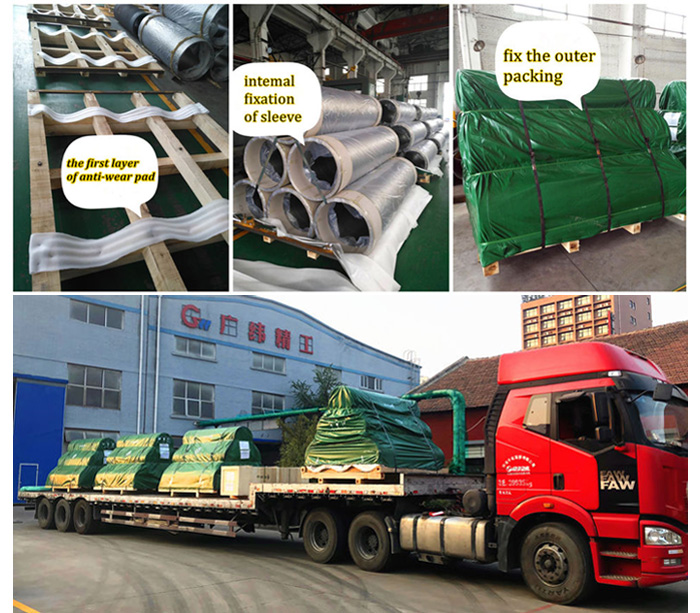
GW Precision dispone di un team di imballaggio esperto e di procedure di imballaggio consolidate per i prodotti in bobina di acciaio di precisione. L'imballaggio è progettato per proteggere la bobina in acciaio 35CrMoV durante lo stoccaggio, il trasporto, la movimentazione e la consegna, riducendo il rischio di smarrimento o danneggiamento.
Anche la pulizia del prodotto viene presa in considerazione durante il confezionamento. La superficie della bobina in acciaio viene controllata e pulita prima dell'imballaggio per contribuire a prevenire la contaminazione durante il trasporto e lo stoccaggio.
GW Precision offre la produzione personalizzata di bobine in acciaio 35CrMoV in base alle esigenze del cliente, inclusi materiale, specifiche, trattamento termico, precisione di lavorazione, bilanciamento dinamico, ispezione e requisiti di imballaggio. Il processo produttivo è concepito per fornire una bobina in acciaio adatta ad applicazioni di laminazione a freddo ad alto carico e alta precisione, mantenendo al contempo i requisiti dimensionali e di materiale specificati.
Considerazioni chiave per la bobina in acciaio per laminatoi a freddo
Riparazione mediante saldatura: la saldatura dell'acciaio 35CrMoV richiede preriscaldamento (200-300 ℃) e ricottura di distensione dopo la saldatura.



