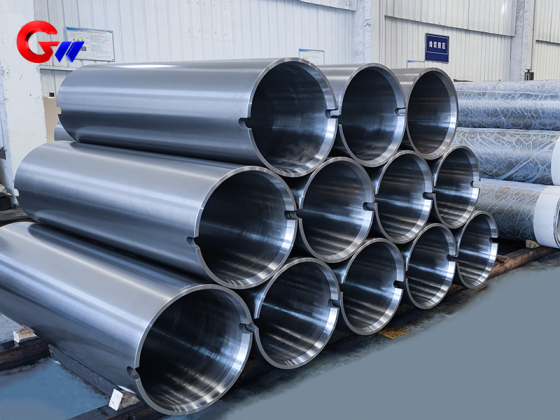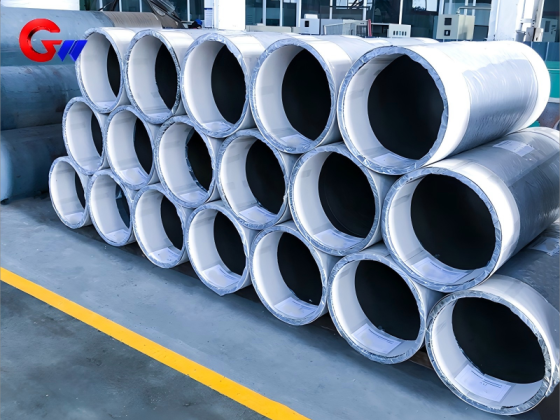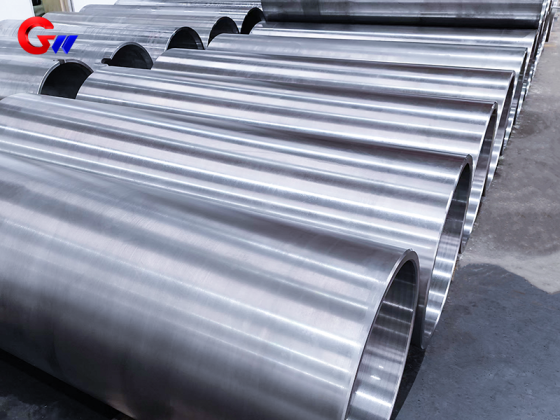




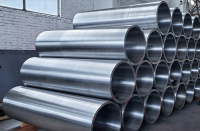
Macchina per laminazione di nastri di alluminio con manicotto in acciaio 35CrMoV personalizzato.
Le boccole in acciaio 35CrMoV sono ampiamente utilizzate nelle applicazioni di laminazione di fogli di alluminio, lamiere di alluminio, fogli di acciaio inossidabile e nastri. Per le apparecchiature di laminazione di alta precisione, la concentricità della boccola, l'equilibrio dinamico e la stabilità dimensionale sono requisiti prestazionali fondamentali. La boccola grezza in acciaio 35CrMoV prodotta da GW Precision Technology è realizzata mediante colata centrifuga, fornendo una struttura di partenza idonea per i successivi trattamenti termici, lavorazioni meccaniche di precisione e ingegneria delle superfici.
- GW Precision
- Cina, Luoyang
- Clausola contrattuale
- La capacità annua delle bobine in acciaio è di 4000 pezzi.
- informazione
Macchina per laminazione di nastri di alluminio con manicotto in acciaio 35CrMoV personalizzato.
ILManicotto in acciaio 35CrMoV per laminatoi di nastri di alluminioSi tratta di un componente personalizzato ad alta resistenza e antiusura, sviluppato per apparecchiature di laminazione che richiedono elevata precisione dimensionale, rotazione stabile e alta qualità superficiale. Le boccole in acciaio utilizzate nelle applicazioni di laminazione di fogli di alluminio, lamiere di alluminio, fogli di acciaio inossidabile e nastri sono esposte a carichi meccanici, effetti termici, olio di laminazione e micromovimenti relativi. Pertanto, il processo di produzione deve considerare congiuntamente le prestazioni del materiale, la concentricità, l'equilibrio dinamico, la durezza superficiale e la stabilità dimensionale.
ILLa boccola in acciaio 35CrMoV prodotta da GW Precision Technology si ottiene mediante colata centrifuga.Il semilavorato ottenuto per colata centrifuga costituisce la base per i successivi trattamenti termici, lavorazioni meccaniche e processi di ingegneria superficiale. Il manicotto finito può essere personalizzato in base alle dimensioni e ai requisiti tecnici delle attrezzature di laminazione del nastro di alluminio del cliente.
Applicazione nei laminatoi per nastri di alluminio
Nei laminatoi a sei e dodici rulli, il manicotto in acciaio 35CrMoV personalizzato può essere utilizzato in combinazione con rulli intermedi o rulli di supporto. Una delle sue funzioni principali è quella di rinforzare il supporto dei rulli e resistere alla forza di flessione radiale generata durante la laminazione del nastro di alluminio. I dati applicativi forniti indicano un intervallo di carico tipico di300–600 MPa.
Per le attrezzature di laminazione ad alta velocità, è importante anche mantenere la precisione dimensionale e dinamica. A velocità di laminazione di circa10–25 m/s, il manicotto è progettato per supportare il controllo della fluttuazione del gioco di rotolamento≤0,005 mmQuesto requisito attribuisce particolare importanza alla concentricità, alla precisione di lavorazione e all'equilibrio dinamico.
Anche il manicotto partecipa alla gestione termica durante il rotolamento. L'attrito di rotolamento genera calore e la temperatura istantanea nell'area di contatto può raggiungere circa200–250 °CPertanto, il materiale e le condizioni superficiali devono rimanere stabili sotto ripetuti carichi termici e meccanici.
Condizioni di lavoro nella laminazione dell'alluminio
La laminazione dell'alluminio crea requisiti specifici per le prestazioni del manicotto in acciaio. Trucioli di alluminio o particelle di materiale possono aderire alla superficie di lavoro, quindi la specifica tecnica fornita richiede una durezza superficiale di≥HRC45per migliorare la resistenza all'adesione e all'usura superficiale.
La manica può anche operare in un ambiente di olio di rotolamento a base di emulsione con un pH di circa8–10La resistenza alla corrosione viene pertanto considerata nella progettazione ingegneristica delle superfici, in particolare laddove la superficie del manicotto è esposta al fluido di rotolamento per periodi prolungati.
Il carico meccanico è un altro aspetto importante da considerare. I dati applicativi specificano più di10 cicli di carico, indicando un elevato requisito di durata a fatica per la boccola. Inoltre, l'usura da micromovimento può verificarsi sulla superficie di accoppiamento del cuscinetto, con una quantità di scorrimento relativa specificata di<50 μmLa boccola richiede pertanto una combinazione di resistenza strutturale, durezza superficiale e resistenza all'usura da micromovimenti.
Selezione del materiale 35CrMoV
La manica utilizzaAcciaio 35CrMoV, selezionato per la sua combinazione di resistenza, tenacità, resistenza all'usura e idoneità al trattamento termico.
La composizione chimica tipica fornita per questo materiale è:
C: 0,32–0,38%
Cr: 1,0–1,3%
Circa: 0,4–0,6%
In: 0,1–0,2%
Il vanadio viene aggiunto per formareCarburi di tipo MCe affinare la struttura del grano. I dati del materiale fornito indicano una dimensione del grano affinata corrispondente aGradi ASTM 10–12.
Dopo tempra e rinvenimento, la resistenza alla trazione specificata è≥1100 MPa. I dati del materiale specificano anche una tenacità alla frattura diKIC ≥90 MPa·m¹/². Per condizioni di temperatura elevata, il tasso di mantenimento della resistenza allo snervamento è specificato come>85% a 300°C.
Queste proprietà costituiscono la base materiale per un manicotto in acciaio soggetto a ripetuti carichi meccanici, effetti termici e usura superficiale durante la laminazione ad alta velocità.
Trattamento termico e stabilità dimensionale
Il processo principale di trattamento termico comprendetempra e rinvenimento.
Per il raffreddamento, il processo specificato è890 °C × 2 ore, seguito da raffreddamento alternato acqua-aria. Il processo di tempra è580 °C × 3 ore, con raffreddamento ad olio specificato per evitare il secondo tipo di fragilità da rinvenimento.
La stabilità dimensionale viene ulteriormente affrontata attraverso ulteriori processi di trattamento. I dati di processo forniti specificanotrattamento criogenico a −196 °C per 24 ore, con austenite residua controllata a<3%.
Un successivotrattamento a 200 °C × 8 oreViene utilizzato per eliminare le tensioni residue di lavorazione. Questi trattamenti hanno lo scopo di migliorare la stabilità dimensionale e ridurre l'influenza delle tensioni residue sul manicotto in acciaio finito.
Rinforzo delle superfici e protezione dalla corrosione
L'ingegneria delle superfici può essere applicata in base alle condizioni di lavoro richieste. Le opzioni di rinforzo fornite includono:nitrurazione ionicaEspegnimento laser.
Per la nitrurazione ionica, lo spessore dello strato bianco brillante specificato è20–30 μm, con durezza superficiale diHV1100–1300Questa elevata durezza superficiale può migliorare la resistenza all'usura e ai danni da micromovimento.
La tempra laser può fornire una striscia indurita con una larghezza di5–8 mme una profondità indurita di1,2–1,5 mmQuesto processo può essere scelto quando è necessario un rinforzo superficiale localizzato.
Per la protezione dalla corrosione, le opzioni fornite includono:Trattamento composito con bagno di sale QPQe rivestimento nanocomposito. Il trattamento QPQ è specificato per fornire resistenza alla corrosione2-3 volte superiore alla cromatura. Un rivestimento nanocomposito comeTiAlN + MoS₂può essere applicato anche, con un coefficiente di attrito specificato di<0,1.
Processo di ingegneria delle superfici composite
Per le applicazioni che richiedono molteplici caratteristiche prestazionali superficiali, il processo di rinforzo composito fornito si articola in quattro fasi:
A. Trattamento di sabbiatura, livello Sa3.0 → B. Nitrurazione ionica → C. Testurizzazione laser → D. Rivestimento mediante sputtering magnetron
Il rivestimento finale può essere utilizzatoStruttura multistrato CrN/AlCrNcon uno spessore totale del rivestimento di8–10 μm. La forza di legame specificata è≥80 N, misurato tramite test di graffio.
Questo processo di ingegneria delle superfici combina la preparazione della superficie, la nitrurazione, la testurizzazione laser e il rivestimento mediante deposizione fisica da fase vapore (PVD) per migliorare le condizioni della superficie di lavoro del manicotto in acciaio. La specifica combinazione di trattamenti può essere selezionata in base all'applicazione di laminazione e alle prestazioni richieste in termini di usura e corrosione.
Requisiti di precisione per manicotti in acciaio
Per le attrezzature di laminazione di nastri e fogli di alluminio, la concentricità del manicotto e l'equilibrio dinamico sono fondamentali perché il manicotto opera come parte di un gruppo rotante. A velocità di laminazione di10–25 m/sLe deviazioni dalla concentricità o dall'equilibrio dinamico possono influenzare la stabilità rotazionale e il controllo del gioco di rotolamento.
Pertanto, GW Precision Technology considera il processo di produzione del grezzo, il trattamento termico, la stabilità dimensionale, la lavorazione di precisione e l'ingegneria delle superfici come fasi interconnesse piuttosto che come operazioni indipendenti.
Il semilavorato ottenuto mediante fusione centrifuga fornisce la forma iniziale del componente, mentre i successivi trattamenti termici e le lavorazioni meccaniche ne definiscono le caratteristiche meccaniche e geometriche richieste.
La finalemanicotto in acciaio 35CrMoVPossono essere realizzate su disegno del cliente e secondo i requisiti applicativi per le attrezzature di laminazione di nastri di alluminio. La selezione del materiale, il trattamento termico, il rinforzo superficiale e il rivestimento possono essere combinati in base all'ambiente operativo richiesto.
Produzione su misura a cura di GW Precision Technology
Luoyang Guangwei Precision Technology Co., Ltd.Si trova nella parte occidentale del distretto di Jianxi, nella città di Luoyang, e le boccole in acciaio sono una delle principali categorie di prodotti dell'azienda.
GW Precision Technology produce manicotti in acciaio personalizzati per applicazioni di laminazione industriale. Per ilmanicotto in acciaio 35CrMoVIl processo produttivo può includere la fusione centrifuga del grezzo, la tempra e il rinvenimento, il trattamento di stabilizzazione dimensionale, la lavorazione di precisione e l'ingegneria delle superfici.
Il prodotto è destinato ad applicazioni di laminazione di fogli di alluminio, lamiere di alluminio, fogli e nastri di acciaio inossidabile dove sono richiesti elevata resistenza, resistenza all'usura, concentricità, equilibrio dinamico e prestazioni superficiali. Combinando le caratteristiche del materiale diAcciaio 35CrMoVGrazie a trattamenti termici specifici per l'applicazione e a tecniche di ingegneria superficiale, il manicotto può essere configurato per diverse attrezzature di laminazione e condizioni di lavoro.