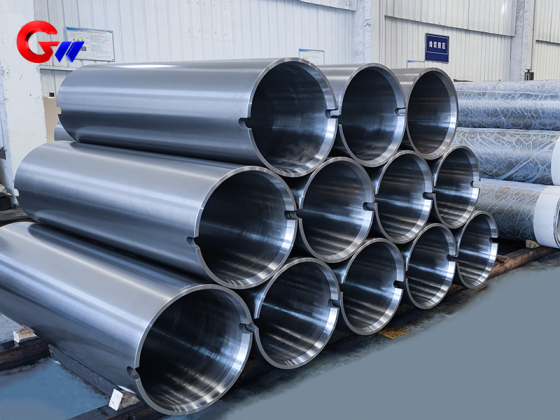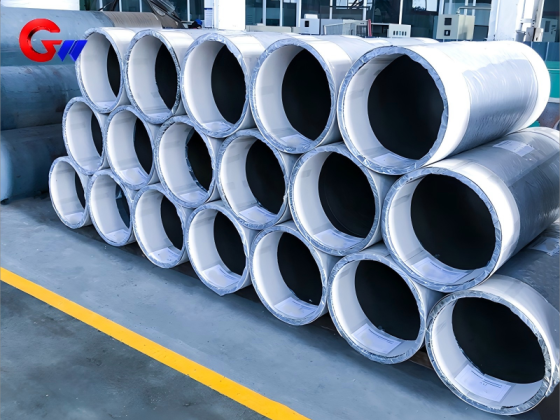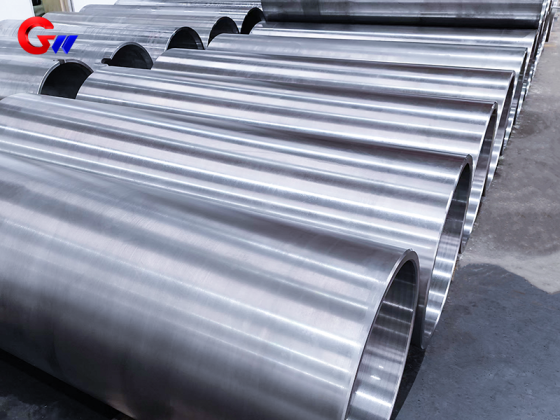


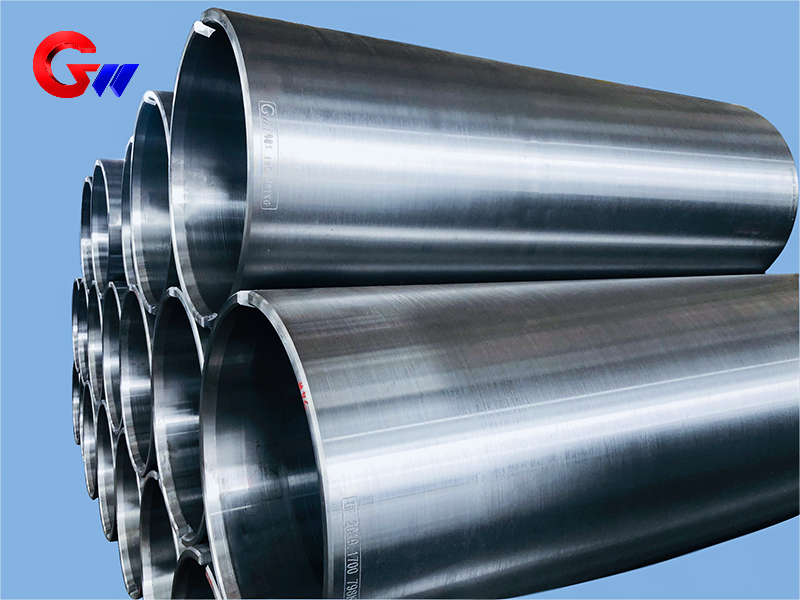
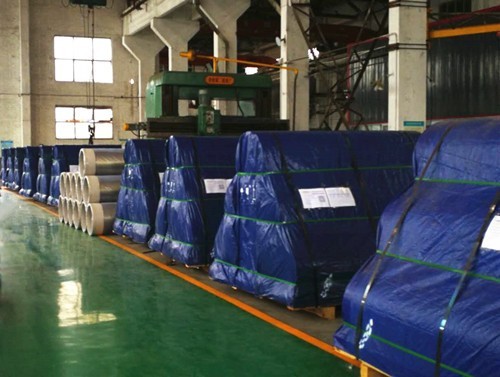
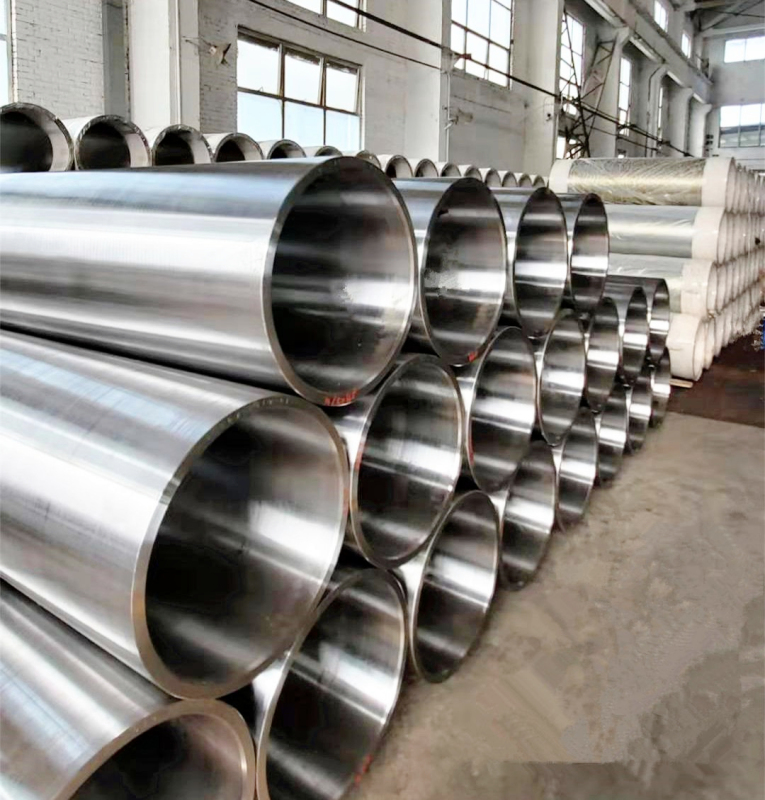
Bobina in acciaio fuso utilizzata nella macchina laminatrice per fogli di rame
Manicotto in acciaio fuso 35CrMoV per laminatoi di fogli di rame, realizzato mediante fusione centrifuga, trattamento termico, foratura specifica, lavorazione CNC di precisione e controllo di bilanciamento dinamico al 100%. Le specifiche personalizzate includono 565×505×1600 mm e 665×605×2000 mm, con proprietà meccaniche e tolleranze geometriche controllate in base alle esigenze del cliente.
- GW Precision
- Cina, Luoyang
- Clausola contrattuale
- La capacità annua delle bobine in acciaio è di 4000 pezzi.
- informazione
Bobina in acciaio fuso utilizzata nella macchina laminatrice per fogli di rame
| Bobina in acciaio fuso | Materiale | Specifiche |
| Utilizzato nella macchina laminatrice per fogli di rame | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
Il manicotto in acciaio fuso è un componente meccanico di precisione di grandi dimensioni utilizzato nelle apparecchiature per la laminazione di fogli di rame. GW Precision produce manicotti in acciaio personalizzati in base ai disegni del cliente, ai requisiti del materiale, alle tolleranze dimensionali e ai requisiti di precisione geometrica. Per questo prodotto,acciaio legato 35CrMoVviene utilizzato come materiale, con specifiche disponibili di565×505×1600 mmE665×605×2000 mm.
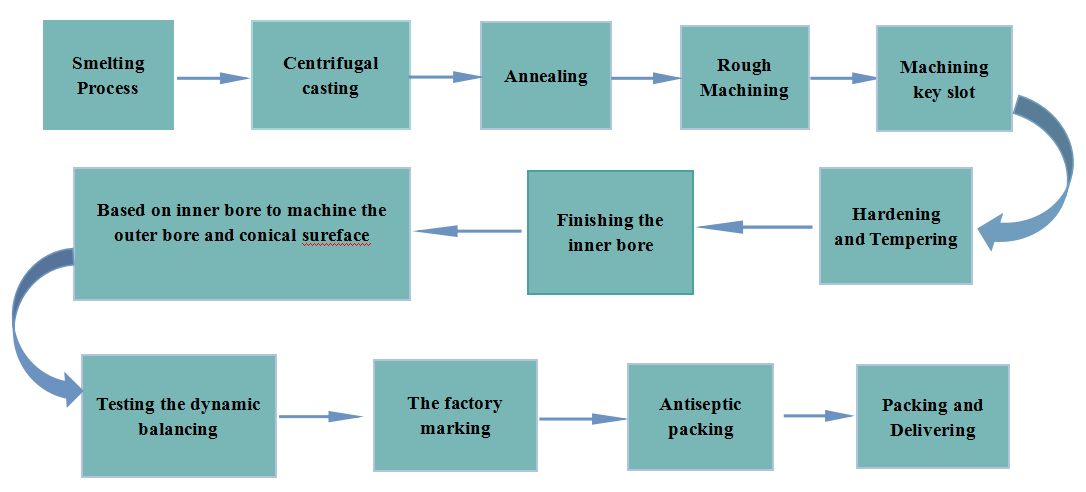
Il processo produttivo combina fusione e colata controllate, colata centrifuga, trattamento termico, foratura specifica, lavorazione CNC di precisione e controllo dell'equilibrio dinamico. L'intero sistema di lavorazione viene sviluppato attraverso un miglioramento continuo per controllare la concentricità, la cilindricità, la simmetria e l'equilibrio dinamico del manicotto in acciaio fuso.
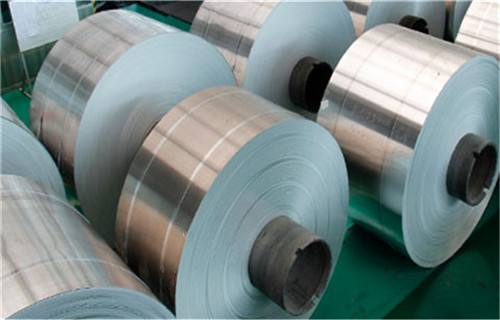
Proprietà meccaniche e del materiale 35CrMoV
Il manicotto in acciaio fuso 35CrMoV viene sottoposto a trattamento termico mediante tempra e rinvenimento per ottenere le proprietà meccaniche richieste. I tipici indicatori di prestazione dopo il trattamento termico includono durezza, resistenza alla trazione, limite di snervamento, allungamento, tenacità all'urto e durezza alle alte temperature.
Le proprietà meccaniche tipiche sono:
Durezza: HRC 48–52 a temperatura ambiente, testato mediante durezza Rockwell secondoASTM E18.
Resistenza alla trazione: 1500–1800 MPa a temperatura ambiente, testato secondoASTM E8.
Carico di snervamento: 1200–1400 MPa.
Allungamento: 10–15%, basato su unlunghezza di scartamento 50 mm.
Resistenza all'impatto: 20–40 J/cm², testato con il metodo di impatto Charpy con intaglio.
Durezza a rosso: ≥HRC 38 a 600 °C, testato dopo1 ora di mantenimento ad alta temperatura.
Queste proprietà sono importanti per una boccola in acciaio utilizzata nei macchinari dei laminatoi, poiché il componente deve mantenere un'adeguata resistenza e stabilità dimensionale durante il funzionamento meccanico continuo. Le condizioni del trattamento termico finale e i requisiti di ispezione possono essere controllati in base alle specifiche tecniche del cliente.
Processo di fusione e colata controllato
GW Precision utilizza una tecnologia di fusione e colata controllata per la produzione di manicotti in acciaio fuso. Le apparecchiature di fusione e colata sono supportate da procedure di ispezione e collaudo per controllare la composizione chimica del materiale del manicotto in acciaio fuso.
Il controllo accurato della composizione del materiale fornisce una base affidabile per le successive fasi di fusione, trattamento termico e lavorazione. Il processo di ispezione del materiale viene utilizzato per verificare che il manicotto in acciaio soddisfi i requisiti specificati prima di procedere alle fasi di produzione successive.
Nel caso di manicotti in acciaio di grandi dimensioni, la qualità del grezzo di fusione influisce direttamente sulla stabilità delle successive lavorazioni e sulla precisione geometrica finale. Pertanto, il controllo del materiale e la qualità della fusione sono elementi fondamentali dell'intero processo produttivo.
Fusione centrifuga per la produzione di manicotti in acciaio
colata centrifugaviene utilizzato per la fusione del manicotto in acciaio per migliorare la qualità e l'integrità delle superfici interne ed esterne. Il processo di fusione centrifuga aiuta a ridurre la comparsa di difetti superficiali comecrepe, inclusioni di scorie, pori e fori di sabbia.
La qualità della superficie di fusione è particolarmente importante per un componente cilindrico di grandi dimensioni, poiché le successive lavorazioni meccaniche devono consentire di ottenere superfici cilindriche interne ed esterne precise a partire dal grezzo di fusione. Un processo di fusione stabile fornisce una base adeguata per operazioni di alesatura, tornitura, rettifica e altre lavorazioni meccaniche di precisione.
Dopo la fusione e l'ispezione preliminare, il grezzo del manicotto in acciaio viene sottoposto alle successive fasi di lavorazione meccanica e trattamento termico. Il percorso di produzione specifico viene adattato in base alle specifiche del manicotto e alle esigenze del cliente.
Trattamento termico del manicotto in acciaio fuso
Il trattamento termico è una fase di produzione importante per il manicotto in acciaio fuso 35CrMoV quando sono richieste specifiche proprietà meccaniche.
GW Precision applica un collaudato processo di trattamento termico alle boccole in acciaio che richiedono specifiche prestazioni meccaniche. Dopo il trattamento termico, vengono effettuati i relativi test sulle proprietà meccaniche per verificare le condizioni del prodotto finito.
Il processo di trattamento termico è progettato per ottenere la durezza e la resistenza richieste, mantenendo al contempo le proprietà meccaniche necessarie per l'applicazione nel laminatoio. L'ispezione delle proprietà meccaniche viene eseguita insieme all'ispezione dimensionale convenzionale, in modo da poter valutare le condizioni del prodotto sia in termini di prestazioni del materiale che di precisione di lavorazione.
Per questo manicotto in acciaio fuso 35CrMoV, le prestazioni tipiche dopo il trattamento termico includonoDurezza HRC 48–52,resistenza alla trazione di 1500–1800 MPa,Resistenza allo snervamento di 1200–1400 MPa,allungamento del 10-15%, EResistenza all'impatto di 20–40 J/cm². Il requisito di durezza ad alta temperatura è≥HRC 38 a 600°C dopo un'ora di mantenimento.
Le condizioni finali del trattamento termico sono controllate in base ai requisiti relativi alle proprietà meccaniche specificati dal cliente e ai criteri di ispezione applicabili.
Macchina foratrice dedicata
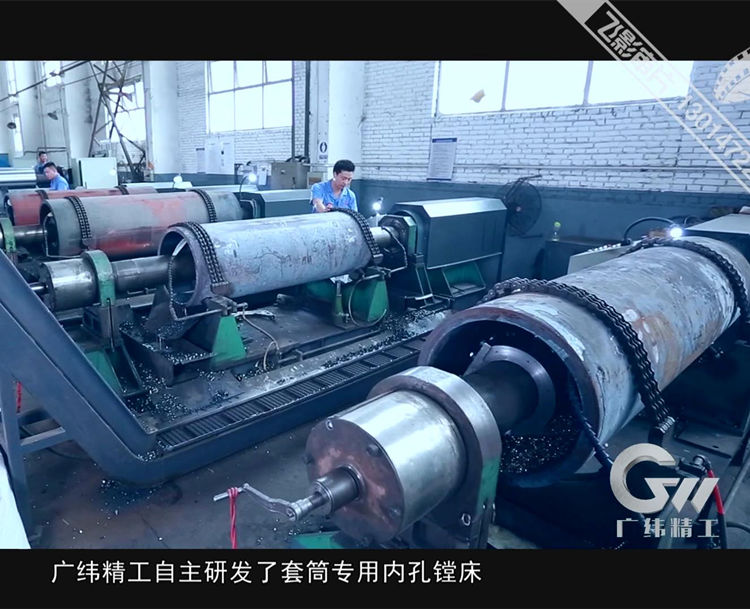
Una delle capacità produttive importanti per questo manicotto in acciaio fuso è la macchina foratrice dedicata sviluppata autonomamente dall'azienda. L'attrezzatura è stata studiata e sviluppata da GW Precision e ha ottenuto unbrevetto nazionale.
La macchina dedicata è progettata con elevata rigidità e precisione di lavorazione. La sua struttura di lavorazione utilizza un sistema di bloccaggio antiritorno, che contribuisce a mantenere la posizione del pezzo durante il processo di foratura.
Lo sviluppo e il continuo miglioramento di questa attrezzatura dedicata hanno permesso a GW Precision di realizzare un sistema di lavorazione integrato per grandi manicotti in acciaio. Il sistema si concentra sul controlloconcentricità, cilindricità, simmetria ed equilibrio dinamicodurante l'intero processo produttivo.
Le tolleranze dimensionali specifiche e le tolleranze di accuratezza geometrica vengono controllate rigorosamente in base ai disegni e ai requisiti tecnici del cliente, anziché applicare una tolleranza fissa indipendentemente dalla progettazione effettiva del prodotto.
Alesatura di precisione del manicotto in acciaio grezzo
La boccola in acciaio fuso viene innanzitutto lavorata sulla macchina foratrice dedicata sviluppata da GW Precision.
Durante la foratura, il grezzo del manicotto può essere regolato per ottenere la concentricità tra le estremità anteriore e posteriore dell'apertura. Questo metodo di posizionamento contribuisce a mantenere condizioni di taglio stabili e a migliorare la precisione della lavorazione.
Durante il processo di taglio, il pezzo in lavorazione rimane fisso mentre l'albero dell'utensile ruota per lavorare il foro interno. Questo metodo di lavorazione evita gli errori associati alla rotazione del pezzo, inclusi gli errori di conicità e altri errori di forma.
Un'efficace rimozione dei trucioli durante la lavorazione contribuisce a migliorare la qualità della superficie lavorata e riduce la possibilità che i trucioli graffino la superficie stessa. Queste caratteristiche del processo sono importanti nella lavorazione di manicotti in acciaio di grande diametro e lunghezza, dove la stabilità della lavorazione influisce direttamente sulla precisione geometrica finale.
Lavorazione CNC a doppio autocentrante
Dopo la foratura e l'alesatura, il manicotto in acciaio fuso viene ulteriormente lavorato utilizzando unMacchina utensile CNC a doppio autocentranteSviluppato a partire dalla lunga ricerca ed esperienza di GW Precision nella lavorazione di alta precisione di componenti di grandi dimensioni.
Alle due estremità del manicotto sono installati dei mandrini di supporto idraulici. Questi mandrini consentono di posizionare rapidamente le due estremità del foro interno e di controllare la concentricità tra le sezioni anteriore e posteriore del foro interno entro la tolleranza consentita.
Dopo il posizionamento, la macchina utensile lavora la superficie cilindrica esterna controllando la concentricità tra il cerchio interno e quello esterno entro i limiti di tolleranza consentiti.
Anche i cerchi conici dei fori interni ad entrambe le estremità vengono lavorati e controllati per mantenere la concentricità entro la tolleranza specificata. Questo metodo di lavorazione a doppio autocentraggio è particolarmente utile per le boccole in acciaio di grandi dimensioni, poiché la relazione tra il foro interno, il diametro esterno e le superfici di riferimento alle due estremità ha un'influenza diretta sulla precisione dell'assemblaggio finale.
Precisione geometrica e controllo di processo
Per un manicotto di acciaio fuso di grandi dimensioni utilizzato negli impianti di laminazione di fogli di rame, la sola precisione dimensionale non è sufficiente per valutare il prodotto finale. È necessario controllare anche la relazione tra le diverse superfici lavorate.
Il sistema di elaborazione integrato di GW Precision si concentra quindi su diverse caratteristiche geometriche chiave, tra cui:concentricità, cilindricità e simmetriaQuesti parametri vengono controllati durante l'intero processo produttivo, anziché essere presi in considerazione solo durante l'ispezione finale.
La macchina foratrice dedicata, la macchina utensile CNC a doppio centro autocentrante e i relativi processi di lavorazione di precisione lavorano insieme per stabilire riferimenti di lavorazione stabili per il manicotto in acciaio.
Le tolleranze dimensionali e geometriche specifiche vengono determinate in base ai disegni e ai requisiti tecnici del cliente. Ciò consente di produrre il manicotto in acciaio fuso per diverse configurazioni di laminatoi per fogli di rame e diverse interfacce tra le apparecchiature, senza dover ricorrere a dimensioni standard non supportate.
Test di bilanciamento dinamico
L'equilibratura dinamica è un elemento di controllo importante per le grandi boccole rotanti in acciaio utilizzate nei macchinari dei laminatoi.
Oltre al controllo dimensionale convenzionale e alle prove sulle proprietà meccaniche successive al trattamento termico, GW Precision esegue un'ispezione di bilanciamento dinamico per verificare ulteriormente la qualità dei prodotti in manicotto di acciaio fuso.
UNmacchina equilibratrice dinamica per cinghie ad anelloè disponibile perTest di bilanciamento dinamico al 100%delle boccole in acciaio fuso. L'ispezione di bilanciamento aiuta a identificare gli squilibri residui che potrebbero influenzare le condizioni di rotazione del componente.
Per i componenti rotanti di grandi dimensioni, l'equilibrio dinamico è strettamente correlato alla stabilità di funzionamento. Pertanto, l'equilibrio dinamico viene integrato nel processo di ispezione insieme alla precisione dimensionale, alla precisione geometrica e alle proprietà meccaniche dopo il trattamento termico.
Manicotto in acciaio fuso su misura per laminatoi di fogli di rame
Il manicotto in acciaio fuso 35CrMoV è prodotto per applicazioni in laminatoi di fogli di rame e può essere personalizzato in base ai disegni e ai requisiti tecnici del cliente. Le specifiche del prodotto disponibili nei dati attuali includono:565×505×1600 mmE665×605×2000 mm.
Il processo produttivo di GW Precision comprende il controllo dei materiali e della fusione, la fusione centrifuga, il trattamento termico, la foratura di fori specifici, l'alesatura di precisione, la lavorazione CNC a doppio autocentrante e l'ispezione del bilanciamento dinamico.
La combinazione di questi processi ha lo scopo di garantire un controllo stabile delle condizioni del materiale, delle proprietà meccaniche, della precisione dimensionale e geometrica del manicotto in acciaio. Per i prodotti che richiedono specifiche proprietà meccaniche, viene eseguito un trattamento termico secondo le normative tecniche applicabili, seguito dai relativi test sulle proprietà meccaniche.
Per le lavorazioni di precisione, la macchina foratrice dedicata sviluppata da GW Precision offre un metodo di lavorazione stabile per grandi pezzi grezzi a manicotto. Il successivo processo di lavorazione CNC a doppio autocentrante controlla la relazione tra le superfici cilindriche interna ed esterna e la geometria del foro interno a due estremità.