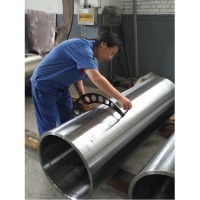
Laminatoio per nastri di alluminio, manicotto in acciaio fuso (ispezione con bilanciamento dinamico)
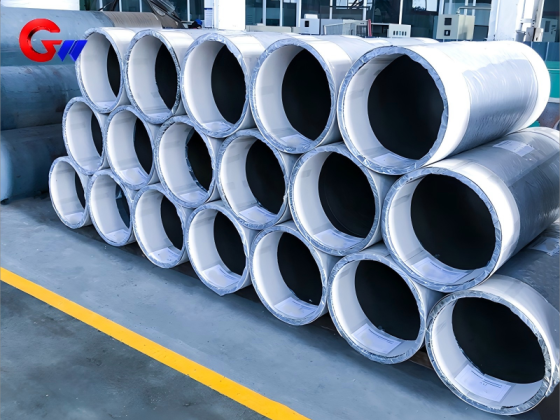
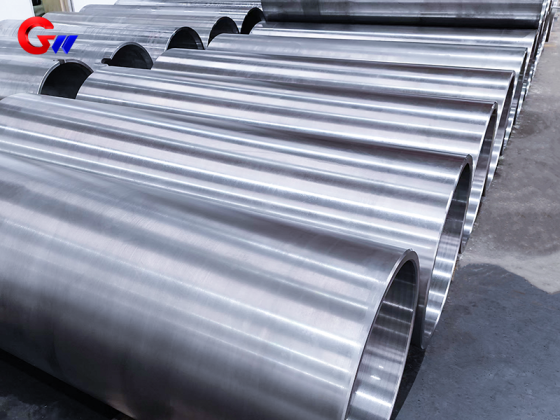
Il manicotto in acciaio fuso per laminatoi di alluminio è progettato per applicazioni di laminazione ad alta velocità di nastri e fogli di alluminio con velocità di laminazione comprese tra 1200 e 2500 m/min e spessori del materiale tra 0,1 e 2,0 mm. Realizzato in acciaio 35NiCrMo, il manicotto ha dimensioni di 565 × 505 × 1700 mm. È adatto per laminatoi a freddo a quattro e sei rulli e per laminatoi Sendzimir a 20 rulli utilizzati per fogli per batterie e fogli per imballaggi. Il manicotto è progettato per garantire stabilità dinamica ad alte velocità di rotazione, con uno squilibrio residuo controllato a ≤0,4 g·cm/kg (grado G0.4) e un'ampiezza di vibrazione controllata a ≤0,8 μm. La temperatura nella zona di laminazione può raggiungere circa 150-250 °C, il che richiede al manicotto di resistere a ripetute sollecitazioni termiche e meccaniche durante il funzionamento.
- GW Precision
- Cina, Luoyang
- Clausola contrattuale
- La capacità annua delle bobine in acciaio è di 4000 pezzi.
- informazione
Laminatoio per nastri di alluminio, manicotto in acciaio fuso (ispezione con bilanciamento dinamico)
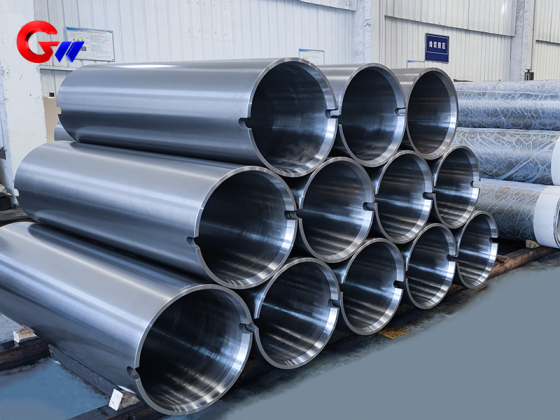
ILLaminatoio per nastri di alluminio Manicotto in acciaio fusoè un componente in acciaio fuso di grandi dimensioni progettato per apparecchiature di laminazione di nastri e fogli di alluminio. È fabbricato daAcciaio 35NiCrMoe ha una specifica di565 × 505 × 1700 mmLa boccola è progettata per condizioni di rotazione ad alta velocità, carichi meccanici ripetuti e sollecitazioni termiche alternate, tipiche del processo di laminazione dell'alluminio.
Il manicotto è adatto per applicazioni di laminazione di nastri di alluminio con velocità di laminazione di1200–2500 giri/minutoe spessori dei materiali di0,1–2,0 mm. Le attrezzature tipiche includono laminatoi a freddo a quattro e sei livelli eLaminatoi Sendzimir a 20 stadiNelle applicazioni con 20 laminatoi in altezza, il manicotto può essere utilizzato per la produzione di fogli per batterie e fogli per imballaggi.
Acciaio 35NiCrMo e trattamento termico
La manica utilizzaAcciaio 35NiCrMo, con una resistenza alla trazione specificata di≥850 MPaIl materiale offre la resistenza, la tenacità all'impatto e la resistenza alla fatica necessarie per un componente rotante di grandi dimensioni soggetto a ripetuti carichi meccanici.
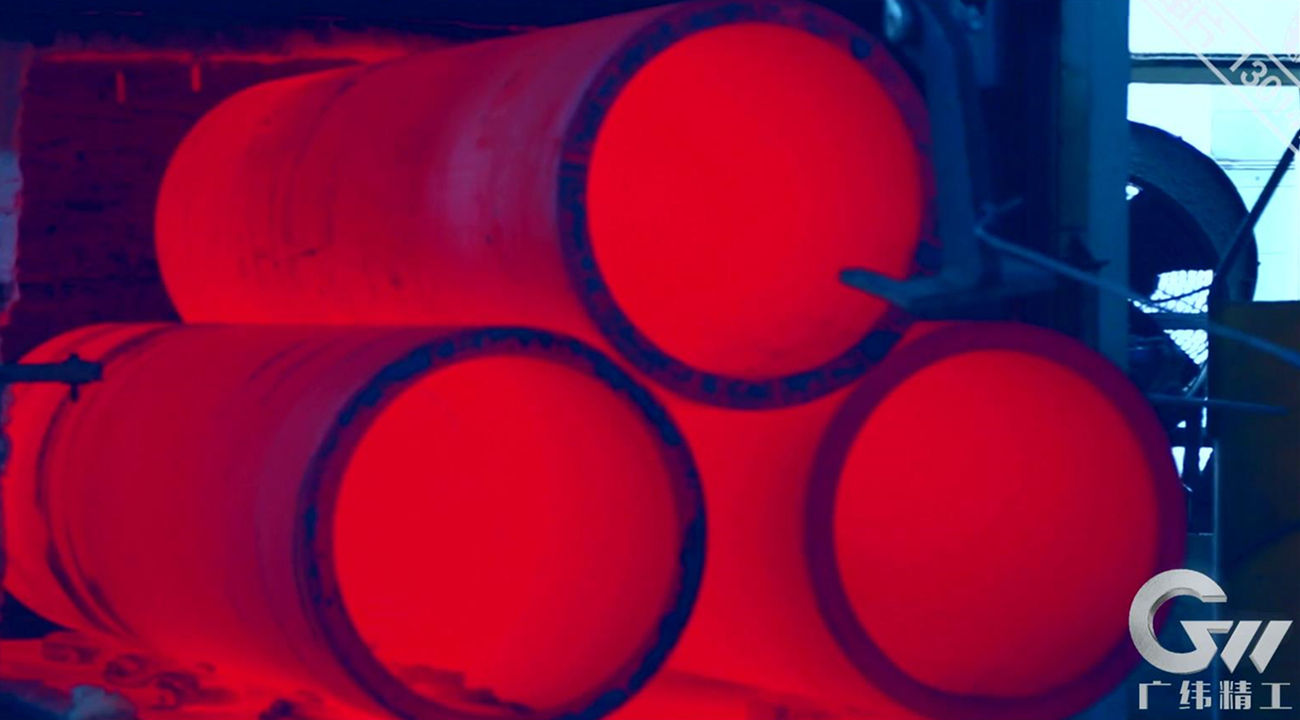
Il materiale viene trattato mediantetempra e rinvenimento ad alta temperaturaDopo il trattamento termico, la durezza specificata èHRC 30–40Questo trattamento termico garantisce una combinazione controllata di resistenza, durezza e tenacità, adatta alle condizioni di lavoro del manicotto.
La temperatura istantanea effettiva nella zona di rotolamento è approssimativamente150–250 °C. I dati del materiale forniti specificano anche una capacità di temperatura di lavoro a breve termine di circa400–500 °CQueste condizioni richiedono che il manicotto resista a ripetuti carichi termomeccanici senza compromettere la sua stabilità strutturale.
Bilanciamento dinamico per rotolamento ad alta velocità
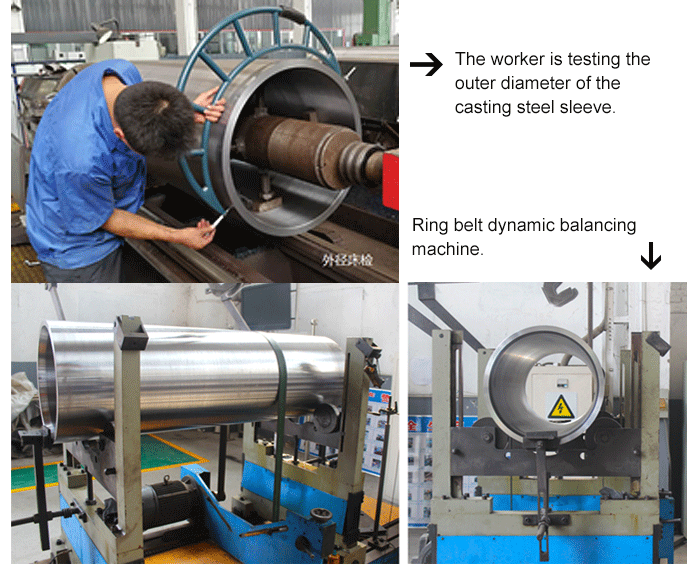
L'equilibrio dinamico è un requisito importante per questo manicotto del laminatoio di alluminio a causa della sua elevata velocità di rotazione. Lo squilibrio residuo è controllato per≤0,4 g·cm/kg, corrispondente aGrado G0.4.
Il manicotto è inoltre progettato per sopprimere le vibrazioni ad alta frequenza, con l'ampiezza di vibrazione specificata controllata a≤0,8 μmIl controllo dello squilibrio residuo e delle vibrazioni contribuisce a migliorare la stabilità di rotazione durante la laminazione ad alta velocità di nastri e fogli di alluminio e garantisce condizioni di laminazione costanti.
La combinazione di resistenza del materiale, trattamento termico, precisione dimensionale ed equilibrio dinamico viene quindi considerata durante l'intero processo produttivo, e non solo durante l'ispezione finale.
Lavorazione di precisione di grandi dimensioni
La manica grezza viene inizialmente lavorata su unMacchina per la foratura sviluppata da GW Precision TechnologyDurante la foratura, il processo di lavorazione viene utilizzato per controllare la concentricità tra le estremità anteriore e posteriore dell'apertura interna.
Il pezzo in lavorazione rimane fisso mentre l'albero dell'utensile ruota per tagliare il foro interno. Questo metodo di lavorazione contribuisce a ridurre la conicità e gli errori di forma nell'apertura. Inoltre, favorisce una rimozione più uniforme dei trucioli durante la lavorazione, migliorando la finitura superficiale e riducendo la possibilità di graffi causati dall'accumulo di trucioli.
Dopo la lavorazione iniziale del foro, il manicotto viene ulteriormente lavorato su unMacchina utensile CNC a doppio autocentrante sviluppata grazie ad anni di esperienza nella lavorazione di precisione di grandi dimensioni.
I mandrini di supporto idraulici sono installati ad entrambe le estremità della macchina per posizionare rapidamente le estremità interne del foro del pezzo. Questo metodo di posizionamento aiuta a mantenere la concentricità richiesta durante le successive lavorazioni. Il processo CNC viene quindi utilizzato per lavorare la superficie cilindrica esterna mantenendo il rapporto richiesto tra la superficie interna e quella esterna.
Anche le superfici circolari coniche dei fori interni ad entrambe le estremità vengono lavorate con la concentricità richiesta. Questa sequenza di lavorazione garantisce un'accuratezza geometrica controllata per un manicotto rotante di grandi dimensioni utilizzato in apparecchiature di laminazione ad alta velocità.
Saldatura e controllo qualità
Quando è necessaria una riparazione tramite saldatura, il manicotto viene preriscaldato a circa200–300 °Cprima della saldatura. Dopo la saldatura, viene applicato un trattamento termico post-saldatura per ridurre il rischio di cricche e controllare le tensioni termiche residue.
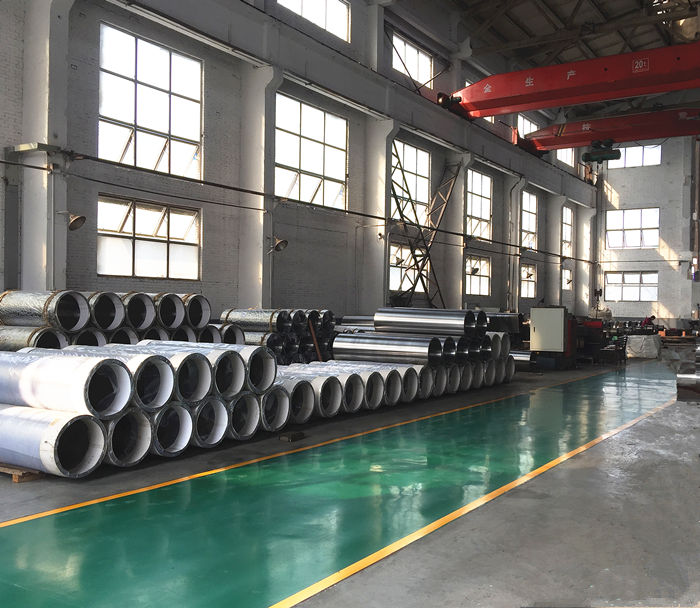
La documentazione di qualità per la manica finita include unRapporto di analisi della composizione chimica, rapporto sul trattamento termico, rapporto di analisi meccanica del materiale, rapporto sulle tolleranze dimensionali e rapporto sulle tolleranze di forma e posizione.Questi registri forniscono la tracciabilità del materiale, delle condizioni di trattamento termico e dei risultati della lavorazione finale.
La combinazione diMateriale 35NiCrMo, trattamento termico controllato, lavorazione CNC di precisione di grandi dimensioni, ispezione con bilanciamento dinamico e controllo qualità documentato.Fornisce un processo di produzione completo per manicotti in acciaio fuso utilizzati nei laminatoi ad alta velocità per nastri e fogli di alluminio.
Produzione su misura
GW Precision Technology produce questomanicotto in acciaio fuso 35NiCrMosecondo i requisiti tecnici e dimensionali delle attrezzature di laminazione del cliente.565 × 505 × 1700 mmLe specifiche del manicotto, il campo di applicazione ad alta velocità, i requisiti di bilanciamento dinamico, il processo di lavorazione e la documentazione di ispezione possono essere integrati nel processo di produzione e controllo qualità per la specifica applicazione di laminazione dell'alluminio.